
Fitur Baja Tahan Karat Mesin Menggambar Kawat Itu Memutuskan Selesainya
Permukaan matte, penampang oval, atau kumparan yang mengeras melebihi batasnya tidak dapat diperbaiki pada saat pengambilan. Ini adalah fitur mesin yang menentukan apakah kawat tahan karat membuat kotak cetakan tetap bersih, bulat, dan sesuai ukuran.
Saat garis gambar beralih dari baja karbon rendah ke baja tahan karat 304 atau 316, gejalanya muncul dengan tenang. Kawat yang terlepas dari penggulung agak kusam. Keausan cetakan yang sebelumnya dapat diprediksi semakin cepat dalam satu shift. Diameternya menyimpang beberapa ratus milimeter, dan sebuah kumparan dihilangkan karena alasan yang tidak pernah dianggap sebagai kesalahan mesin.
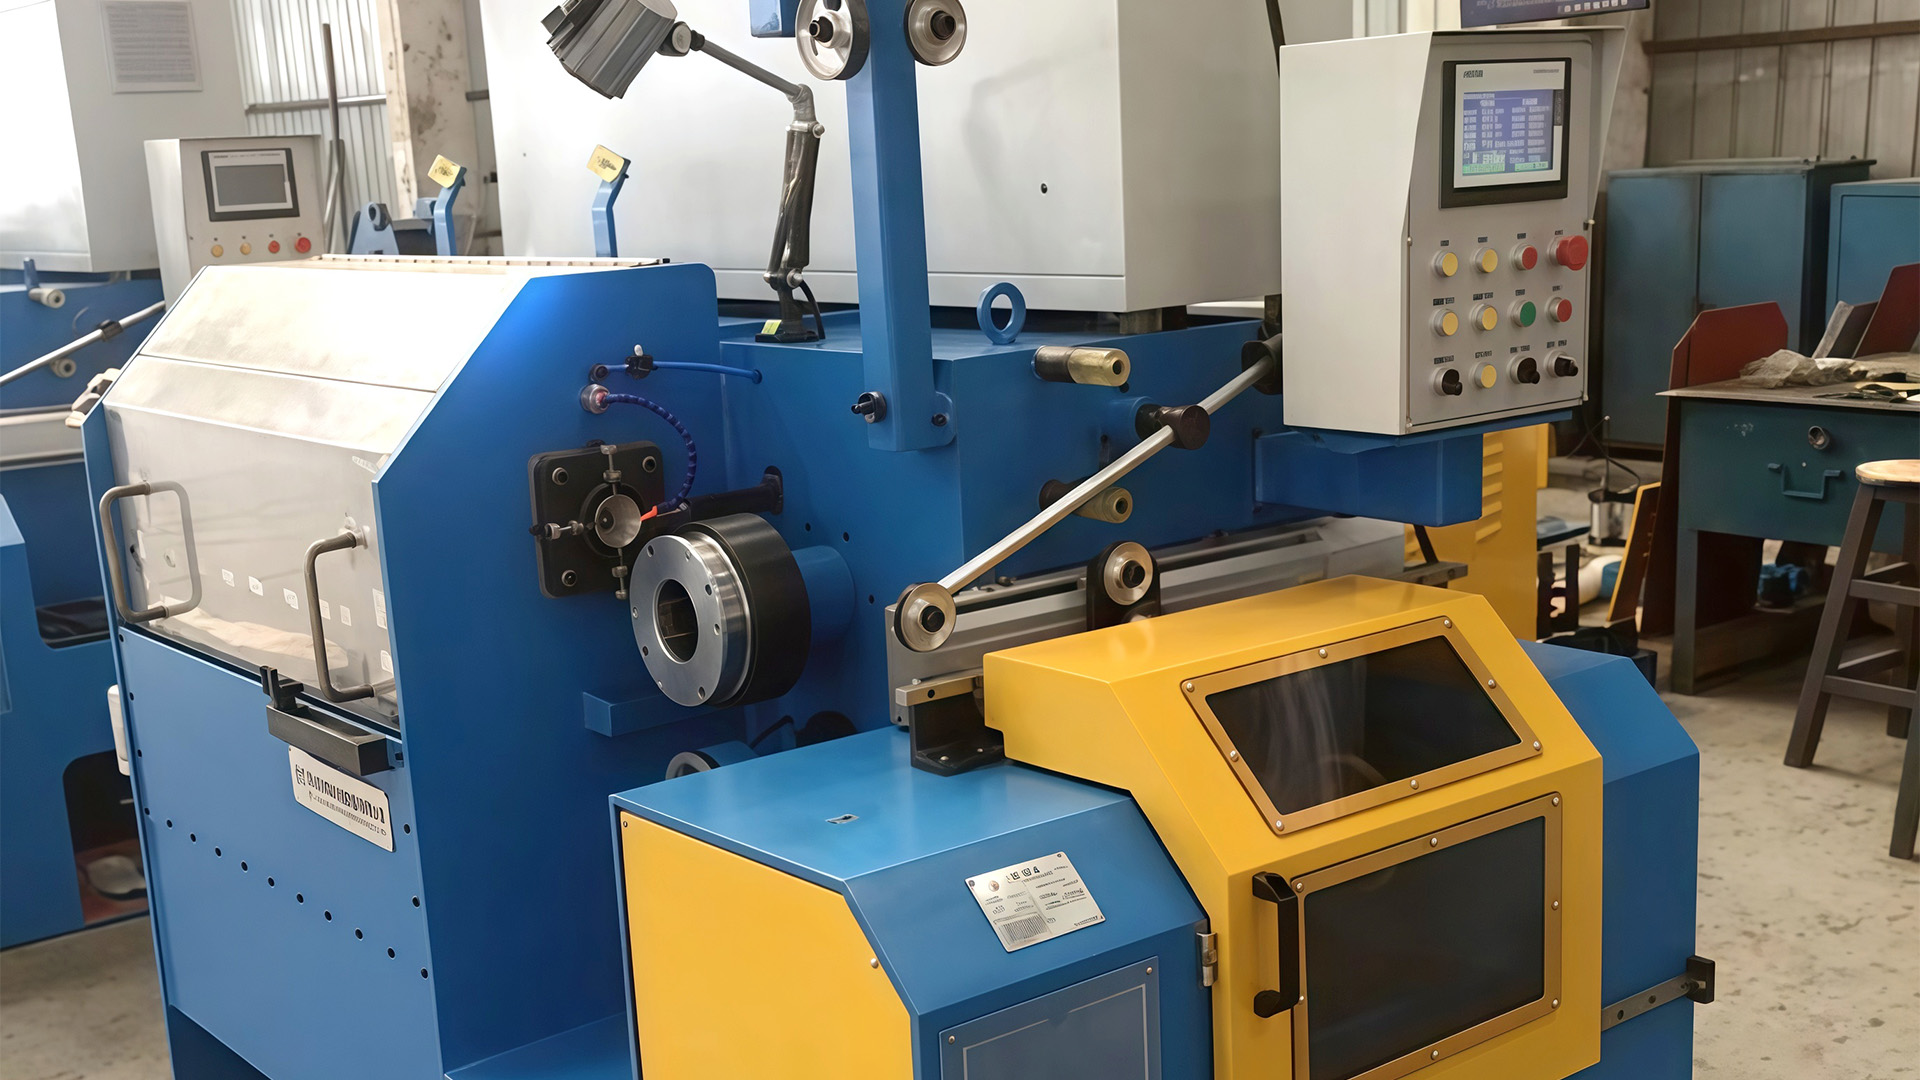
Fitur-fitur mesin penarik kawat baja tahan karat yang mengendalikan hal ini tidak menarik: pendingin mati terendam, pelumas yang tersaring, permukaan penggulung yang mencengkeram tanpa gores, dan kontrol tegangan yang cukup stabil untuk menahan seperseratus milimeter. Kecepatan jalur terukur adalah variabel terakhir yang layak untuk dioptimalkan dan biasanya menjadi pertanyaan pertama yang ditanyakan pembeli.
Mengapa Stainless Berperilaku Berbeda Di Dalam Kotak Die
Baja tahan karat akan mengeras saat dikurangi. Ketahanannya terhadap deformasi meningkat setiap kali dilewati, sehingga motor yang menarik kawat rendah karbon 1,0 mm tanpa tegangan akan bekerja pada baja tahan karat dengan ukuran yang sama. Jawaban yang umum diberikan adalah jadwal pengurangan yang lebih ringan: sekitar 10 hingga 18 persen per lintasan untuk baja tahan karat, dibandingkan 20 hingga 25 persen untuk kawat rendah karbon.
Lintasan yang lebih ringan berarti lebih banyak cetakan, urutan gambar yang lebih panjang, lebih banyak panas yang didistribusikan ke seluruh mesin, dan toleransi yang jauh lebih kecil terhadap apa pun yang mengganggu penyelarasan atau pelumasan. Sejumlah fitur alat berat membawa sebagian besar beban tersebut.
| Persyaratan | Fitur mesin yang menjawabnya | Apa yang harus diverifikasi |
|---|---|---|
| Panaskan pada cetakan | Gambar basah dengan cetakan terendam dalam tangki air | Volume tangki, aliran per cetakan, pita suhu |
| Permukaan akhir | Karbida yang dipoles mati, reduksi kecil per lintasan | Jadwal kelulusan, hitungan dadu, sudut pendekatan |
| Kondisi pelumas | Resirkulasi emulsi dengan filtrasi dan pendinginan | Peringkat filter, kapasitas bah, pertukaran panas |
| Stabilitas ketegangan | Kontrol penari atau akumulator dengan respons torsi cepat | Akurasi tegangan pada perubahan kecepatan |
| Kualitas gulungan | Pemasangan traverse yang akurat dan spool yang kaku | Pengulangan lintasan, runout spul |
| Hancurkan pemulihan | Deteksi putusnya kawat dengan pengereman cepat | Waktu berhenti, panjang kawat bekas |
Geometri Gambar Basah, Pendinginan Die, dan Aliran Pelumas
Di bawah kira-kira 1,2 mm, kawat tahan karat hampir selalu basah. Cetakan terendam dalam emulsi yang membawa panas keluar dari zona reduksi, melumasi area kontak dan membersihkan butiran logam halus dari cetakan. Gambar kering dapat dibuat untuk dikerjakan pada baja tahan karat yang lebih berat, namun perbedaannya biasanya terlihat pada kualitas permukaan dan masa pakai cetakan, bukan pada angka kecepatannya.
Suhu cetakan merupakan pengaruh tunggal yang paling kuat terhadap hasil akhir dan umur perkakas. Kotak cetakan berpendingin air menahan dudukan cetakan pada suhu stabil dan menjaga permukaan tempat duduk agar tidak mengembang secara tidak merata, yang kemudian menghasilkan ovalitas dalam jangka panjang. Tanyakan bagaimana pendinginan mencapai setiap posisi cetakan, bukan hanya tangki.
Kebersihan dan Suhu Pelumas
Setelah garis menjadi basah, emulsi menjadi cairan proses dengan spesifikasi tertentu. Denda logam yang tidak lolos penyaringan diseret kembali melalui cetakan dan digores pada kawat; emulsi yang dipanaskan akan kehilangan kekuatan filmnya tepat pada tekanan tertinggi. Peringkat filtrasi, volume wadah, aliran pompa, dan kontrol suhu adalah fitur-fitur alat berat yang perlu diperhatikan, bukan tugas pemeliharaan yang akan diketahui kemudian.
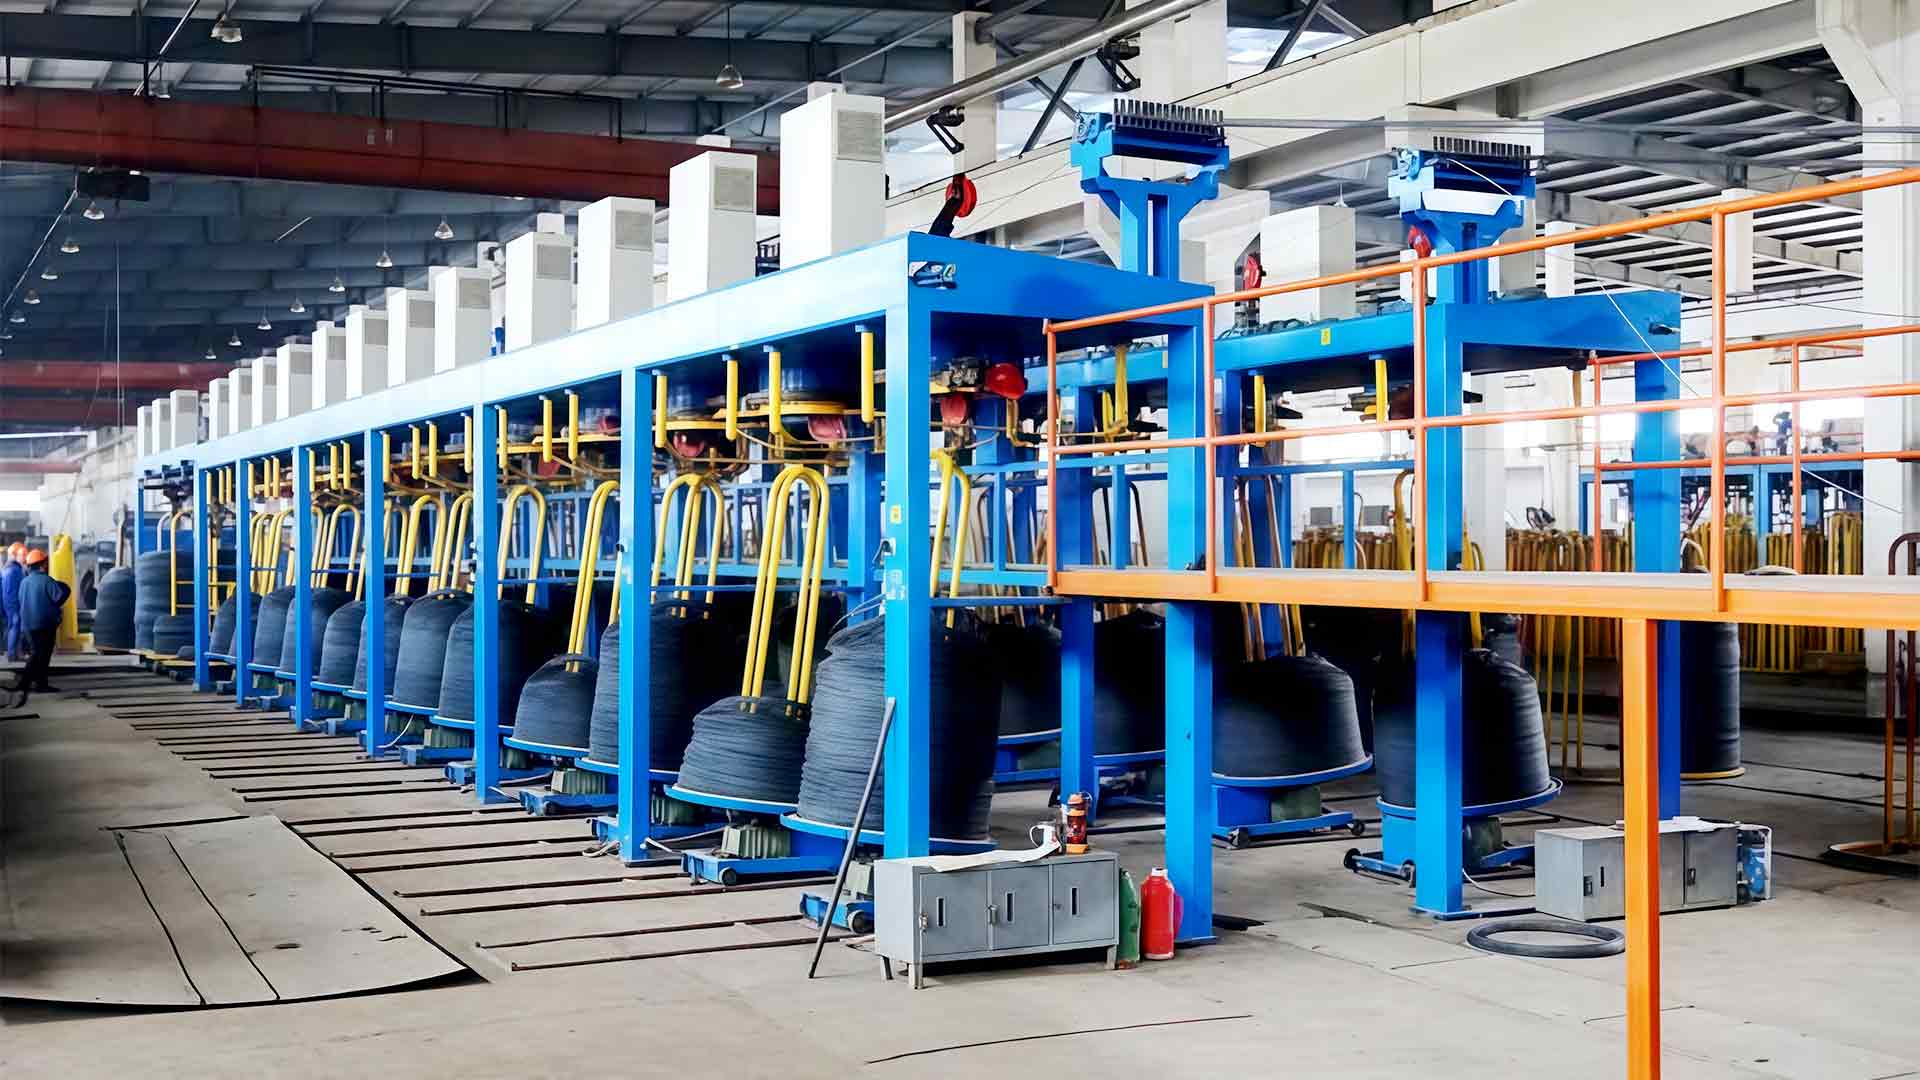
Garis yang dibangun untuk pasangan tugas ini a mesin menggambar kawat tangki air tata letak dengan jumlah cetakan yang dipilih untuk diameter akhir, bukan maksimum teoritis mesin.
Seleksi Die, Jadwal Reduksi dan Toleransi Perkakas
Dies adalah bagian termurah dari pesanan dan penyebab paling umum dari kumparan yang ditolak. Pada baja tahan karat, cetakan yang secara geometris sesuai untuk kawat rendah karbon akan terpoles tidak merata, aus pada bantalannya, dan mulai meninggalkan bekas spiral samar yang dapat dilihat pelanggan di bawah kaca pembesar.
- Sudut pendekatan disesuaikan dengan reduksi yang dilakukan pada lintasan tersebut, sehingga usaha dilakukan pada kompresi, bukan pada bantalan.
- Panjang bantalan yang cukup panjang untuk mengukur kawat dan cukup pendek untuk menghindari panas gesekan.
- Lubang yang dipoles, karena kekasaran yang timbul pada cetakan segera ditransfer ke permukaan kawat.
- Tempat duduk yang benar di dudukannya; sebuah dadu yang berada sedikit dari sumbunya akan menarik kawat berbentuk oval.
- Rencana penggilingan ulang dan suku cadang, karena perkakas tahan karat lebih cepat aus dibandingkan kawat rendah karbon pada ukuran yang sama.
Jika pemasok tidak dapat memberi tahu Anda jadwal tiket yang digunakan untuk mesin tersebut, jumlah dadu dalam penawaran hanyalah tebakan.
Imbalan, Ketegangan, dan Penerimaan: Saat Konsistensi Dimenangkan
Cacat yang muncul sebelum cetakan akhir bersifat permanen, begitu pula cacat yang muncul setelahnya. Pengambilan yang penarikannya tidak merata, atau pembayaran yang memungkinkan kawat masuk melonjak saat kumparan terlepas, muncul sebagai variasi diameter, lapisan lepas, dan kumparan yang pelanggan tidak dapat berjalan dengan kecepatan tetap.
Kontrol ketegangan paling baik dinilai melalui perubahan kecepatan. Percepatan dari 200 hingga 600 m/mnt dan mundur seharusnya tidak menggeser tegangan kawat cukup untuk memindahkan diameter di luar toleransi, dan jawabannya terlihat pada seratus meter pertama kumparan percobaan.
Geometri Spul dan Lintasan
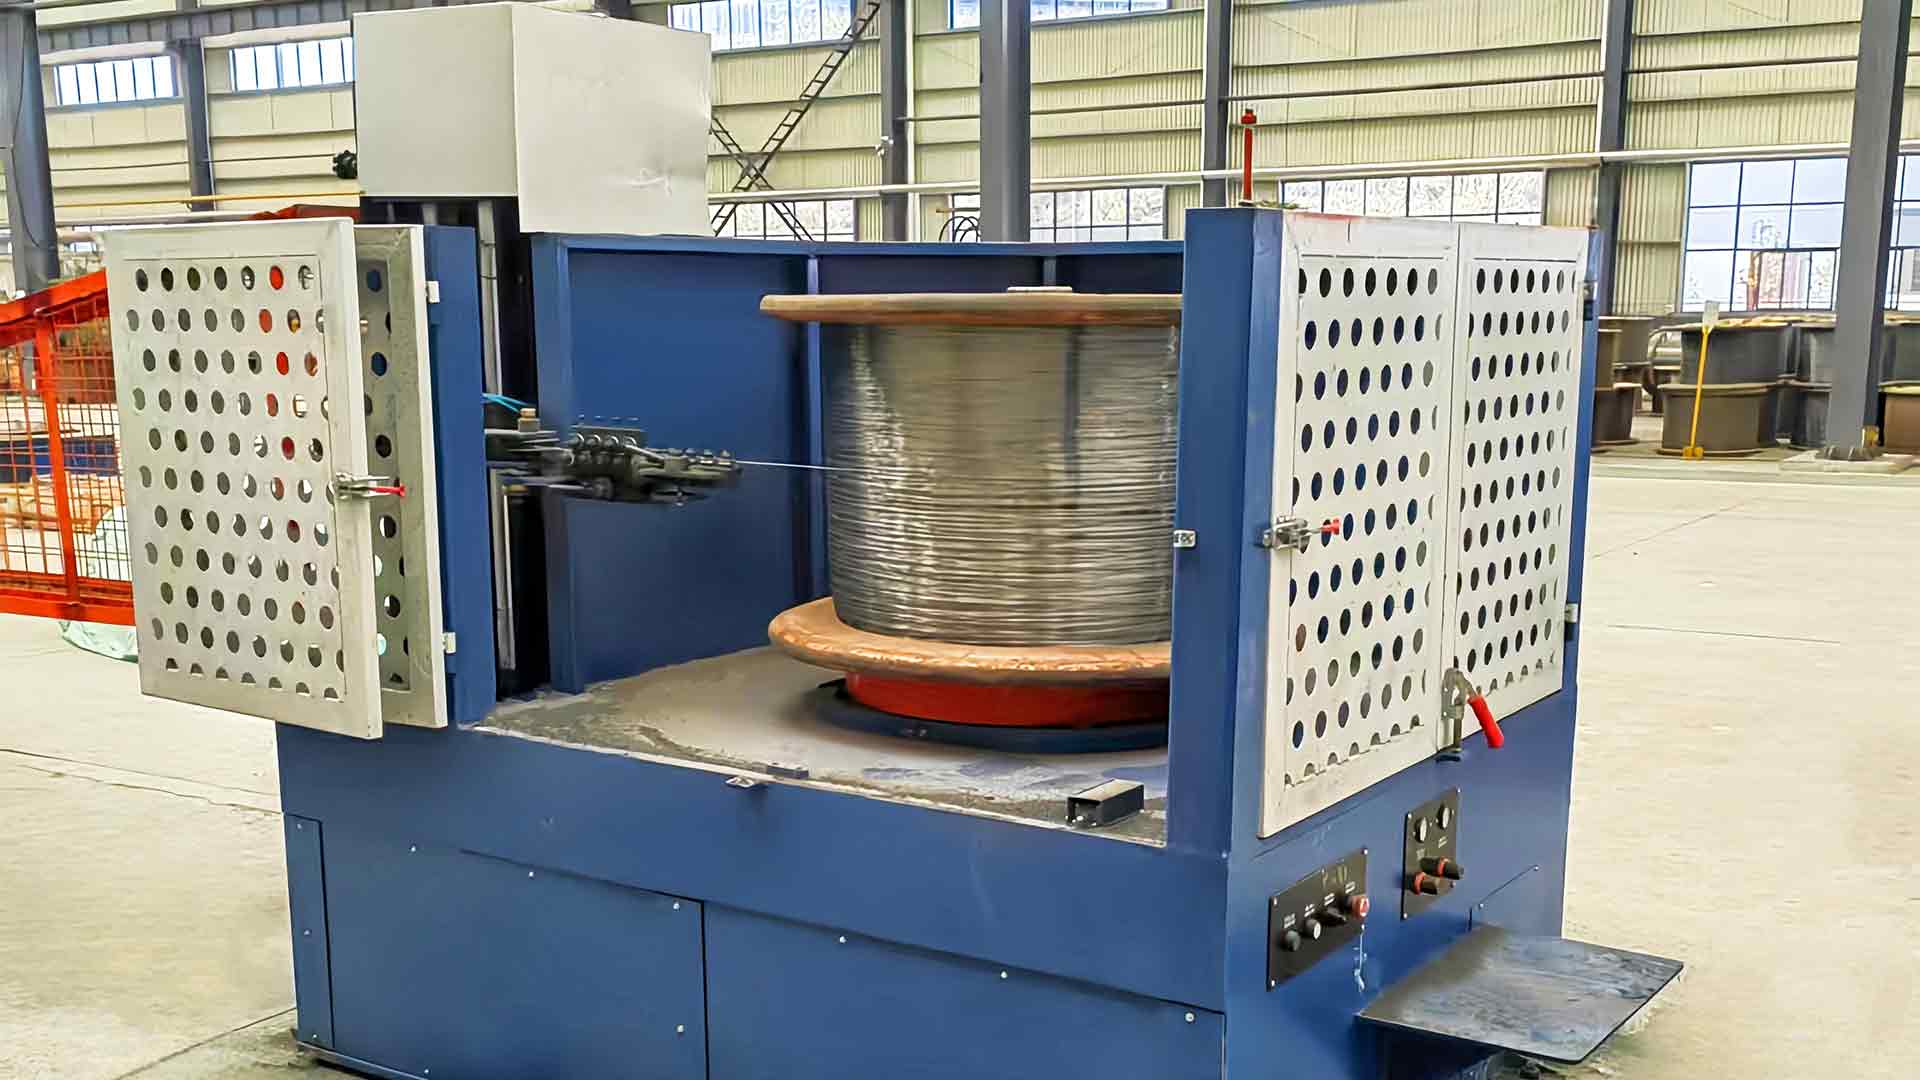
Traverse pitch dan spool runout lebih penting pada baja tahan karat halus dibandingkan pada kawat karbon yang lebih berat. Luka pada spul dengan lapisan yang tumpang tindih menghasilkan lonjakan pada proses selanjutnya, dan garis gambar biasanya yang disalahkan. Tanyakan bagaimana pengambilan disesuaikan dengan jenis spul Anda, dan periksa apakah mesin berhenti dengan bersih alih-alih menyeret kabel setelah putus.
Logika yang sama berlaku saat mengukur penggulung: panduan ini untuk pemilihan mesin pengambilan mencakup jenis spul, pencocokan tegangan, dan angka efisiensi yang penting.
Kontrol, Interlock, dan Angka-angka yang Patut Ditanyakan
Spesifikasi pengendalian adalah saat dua mesin yang terlihat identik di lantai pabrik mulai berperilaku berbeda. Variabel yang perlu dijelaskan adalah kecepatan mesin sebenarnya dinilai, respons penggerak terhadap perubahan beban, dan apa yang terjadi dalam beberapa detik setelah kabel putus.
Perhatikan ini: kecepatan garis yang dikutip diukur dengan urutan cetakan pendek atau tanpa pemasangan cetakan akhir. Tambahkan lintasan stainless yang benar-benar dibutuhkan dan kecepatan sebenarnya bisa turun sepertiganya, yang mengubah keekonomian seluruh lini.
Tuliskan ini sebelum pesanan dikonfirmasi:
- Nilai kecepatan pada dadu terakhir, dengan jadwal lintasan tahan karat lengkap yang dipasang.
- Diameter penggulung, permukaan akhir dan pengaturan pendinginan.
- Aliran emulsi per posisi cetakan, volume wadah dan rentang kendali suhu.
- Peringkat filtrasi dan seberapa sering elemen diubah.
- Akurasi dan perilaku tegangan selama akselerasi dan deselerasi.
- Waktu pengereman setelah istirahat, dan panjang kawat terkelupas setiap saat.
- Peringkat motor dan tipe penggerak per penggulung.
Mencocokkan Mesin dengan Kawat yang Sebenarnya Anda Jual
Stainless mencakup berbagai macam produk, dan mesin gambar yang sesuai dengan kawat pengikat 4 mm bukanlah mesin yang sesuai dengan kawat kepang 0,15 mm. Diameter akhir menentukan metode menggambar, jumlah cetakan, dan pengambilan.
- Kawat penguat pegas, tali dan selang dalam kisaran 0,2 hingga 1,0 mm ditarik basah, dengan rangkaian cetakan panjang dan lintasan ringan.
- Wire mesh dan kawat tenun membutuhkan kebulatan dan permukaan yang konsisten lebih dari kebutuhan kecepatan maksimum.
- Pekerjaan kabel dan konduktor terdampar sensitif terhadap stabilitas tegangan, karena variasi diameter muncul kembali pada tahap terdampar.
- Pengencang, sekrup, dan bagian cetakan biasanya diambil dari batang tahan karat yang lebih berat, yang didominasi oleh gambar kering dan pendinginan penggulung.
- Kawat las menambah persyaratan kebersihan, sehingga filtrasi dan bahan kimia pelumas kembali menjadi pusat pengambilan keputusan.
Secara keseluruhan, fitur-fitur di atas tetap sama. Hanya penekanannya yang bergeser: geometri cetakan dan pendinginan untuk kawat halus, tegangan dan tarikan untuk kawat yang digulung, desain penggerak dan penggulung untuk batang yang lebih berat.
Gambar kawat baja tahan karat kurang dapat ditoleransi dibandingkan gambar rendah karbon, dan alasannya lebih bersifat metalurgi daripada mekanis. Pengerasan kerja, panas pada cetakan, dan sensitivitas permukaan mengubah keputusan desain kecil menjadi cacat yang terlihat pada koil.
Fitur-fitur yang patut dibayar adalah pendingin die terendam, sirkuit pelumas yang disaring dan dikontrol suhunya, perkakas dan dudukan yang disejajarkan dengan tepat, kontrol tegangan asli, dan pengambilan yang disesuaikan dengan spool yang sebenarnya dijalankan pelanggan Anda. Segala sesuatu yang lain, termasuk kecepatan judul, adalah hal kedua.
Pertanda baik: pemasok yang menanyakan tingkat material, diameter akhir, dan jenis spool Anda sebelum menyebutkan kecepatannya. Percakapan itu adalah rute terpendek menuju mesin yang menggambar sumur tahan karat, dan biasanya memisahkan garis yang memiliki toleransi dari garis yang disesuaikan setiap shift.