
Pabrik kawat MIG menghabiskan waktu enam bulan untuk mengejar tingkat penolakan sebesar 4% pada spool ER70S-6. Keluhan pelanggan menunjukkan stabilitas busur yang tidak menentu, namun kandungan kimia dari setiap panas berada dalam batas sertifikat. Kesalahan akhirnya ditelusuri ke variasi diameter: kawat melayang ±0,04 mm melintasi spool 15 kg, mengganggu cengkeraman ujung kontak dan kecepatan umpan. Perbaikan tersebut tidak ada hubungannya dengan kualitas baja. Itu berasal dari mesin yang melakukan penarikan.
Kesimpulannya sederhana: untuk kawat las padat — baja karbon, baja tahan karat, atau kualitas berlapis tembaga — the mesin menggambar kawat las memperbaiki diameter akhir, kondisi permukaan, dan konsistensi mekanis produk. Keunggulannya diwujudkan dalam hasil yang terukur: toleransi diameter yang lebih ketat, permukaan yang lebih bersih, kecepatan jalur yang lebih tinggi, dan biaya per ton pengiriman yang lebih rendah.
Mengapa Mesin Drawing Menetapkan Batasan Kualitas Kawat Las
Setelah batang canai panas tiba, kawat las melewati penghilangan kerak, penarikan, pelapisan tembaga, dan penggulungan. Gambar menetapkan dimensi akhir, rentang tarik, dan keadaan permukaan. Jadwal penyusunan mengontrol pengurangan per cetakan, kecepatan penggulung mengontrol perpanjangan, dan sistem pendingin menjaga struktur kawat tetap stabil melalui lintasan.
Menggambar adalah satu-satunya langkah di mana mesin mengunci hasil yang baik atau mencap kawat yang cacat secara permanen. Jika jalurnya stabil, stasiun tembaga dan spooling melindungi produk yang bagus; jika tidak, tidak ada lapisan yang bisa menyelamatkannya.
Sebagian besar cacat yang tidak terlihat muncul di dalam zona gambar. Fluktuasi kecepatan, cetakan yang aus, penggulung yang tidak sejajar, atau lapisan pelumas yang kekurangan dapat menyebabkan goresan pada permukaan yang kemudian retak akibat CO. 2 busur. Itulah sebabnya para insinyur mengevaluasi alat berat berdasarkan tiga hal: kekakuan rangka, kehalusan penggerak, dan kemampuan kontrol tegangan yang berulang.
Presisi Diameter: Keuntungan yang Dapat Anda Ukur
Keunggulan pertama yang membedakan mesin modern dengan mesin tua adalah konsistensi diameternya. Mesin garis lurus menggerakkan setiap penggulung dengan kecepatan permukaan yang sesuai, sehingga kawat memanjang hampir tanpa selip. Ketika setiap blok memiliki penggerak servo atau inverter, rasio antar blok tetap terkunci dan kabel mengalami pengurangan konstan per cetakan dari meter pertama hingga meter terakhir.
Dalam istilah lantai pabrik, kawat yang sudah jadi tetap berada di dalam kira-kira ±0,01 mm pada ukuran halus. Itulah perbedaan antara spool yang mengumpan dengan lancar sepanjang shift dan spool yang memaksa operator mengganti ujung kontak atau mengencangkan kembali gulungan umpan beberapa kali.
Kualitas Permukaan Yang Menjaga Busur Tetap Stabil
Permukaan akhir lebih penting pada kawat las dibandingkan pada hampir semua produk penarikan lainnya. Kawat dikonsumsi dengan kecepatan tinggi melalui ujung kontak kecil, dan setiap goresan, lubang kerak, atau residu pelumas akan mengganggu kontak listrik, menimbulkan percikan, atau menarik oksida ke dalam kolam las.
Mesin berkontribusi dalam tiga cara. Penyelarasan cetakan menjaga kawat tetap koaksial dengan lubang cetakan dan mencegah keausan satu sisi. Pelumasan mencegah kontak logam-ke-logam dan menjaga suhu cetakan tetap rendah. Pendinginan, biasanya melalui penggulung berpendingin air, menghentikan pewarnaan oksida biru yang menolak hasil jadi.
Nilai baja tahan karat seperti ER308L dan ER316L memberikan tuntutan yang lebih tinggi pada permukaan. Gambar basah adalah cara standar karena kawat dan cetakan terendam dalam emulsi, memberikan pendinginan yang seragam dan hasil akhir yang cerah.
Kecepatan Jalur Lebih Tinggi dan Waktu Aktif Lebih Lama
Kecepatan adalah keuntungan yang paling terlihat, namun keuntungan sebenarnya berasal dari kombinasi kecepatan tinggi dengan waktu henti yang rendah. Untuk kawat las di bawah 1,2 mm, saluran tangki air yang dikonfigurasi dengan baik dapat selesai pada 800–1,200 m/mnt. Mesin kering garis lurus pada draft kasar batang 5,5 mm berjalan lebih lambat tetapi memiliki tegangan yang sangat stabil.
Yang penting dalam laporan laba adalah output efektif per shift, bukan kecepatan yang ditentukan. Berhenti karena kabel putus, penggantian cetakan, dan kusut menghilangkan manfaat dari motor yang cepat. Mesin-mesin modern menyerang waktu henti secara langsung dengan kotak cetakan yang dapat diganti dengan cepat, kompensasi ketegangan otomatis, dan stasiun pembayaran dan pengambilan yang menjaga saluran tetap berjalan saat spool penuh diangkat.
Untuk pabrik dengan tiga shift, perbedaan antara 70% dan 85% ketersediaan jalur adalah lebih dari 20% tambahan output tahunan dengan biaya tenaga kerja yang sama.
Menurunkan Biaya per Ton Melalui Die Life, Energi, dan Hasil
Biaya cetakan adalah item baris yang paling mudah untuk dibandingkan. Sebuah mesin yang menjaga kawat tetap lurus dan cetakan sejajar memperpanjang umur cetakan tungsten karbida dengan selisih yang berarti. Dalam jadwal multi-die pass, penghematan tersebut berlipat ganda di setiap blok, setiap shift, dan setiap ton.
Energi adalah faktor kedua. Penggerak modern memulihkan energi pengereman alih-alih mengeluarkannya sebagai panas, dan menghindari kerugian tetap pada sistem throttle lama. Pada jalur tiga shift, penghematan energi sebesar 10–15% per ton merupakan peningkatan langsung terhadap anggaran operasional.
Hasil panen merupakan faktor ketiga dan sering kali merupakan faktor terbesar. Setiap kabel putus, setiap spul yang tidak terisi dengan baik, dan setiap gulungan kabel yang tidak sesuai toleransi akan kehilangan margin. Mesin yang stabil meningkatkan hasil konversi, dan angka tersebut sering kali lebih membenarkan investasi daripada perbandingan harga pembelian.
Tangki Air Garis Lurus Kering atau Basah: Menyesuaikan Mesin dengan Tingkat Pengelasan
Setiap produsen kawat las menghadapi keputusan arsitektur yang sama: teknologi gambar mana yang sesuai dengan rangkaian produknya.
Gambar Garis Lurus Kering
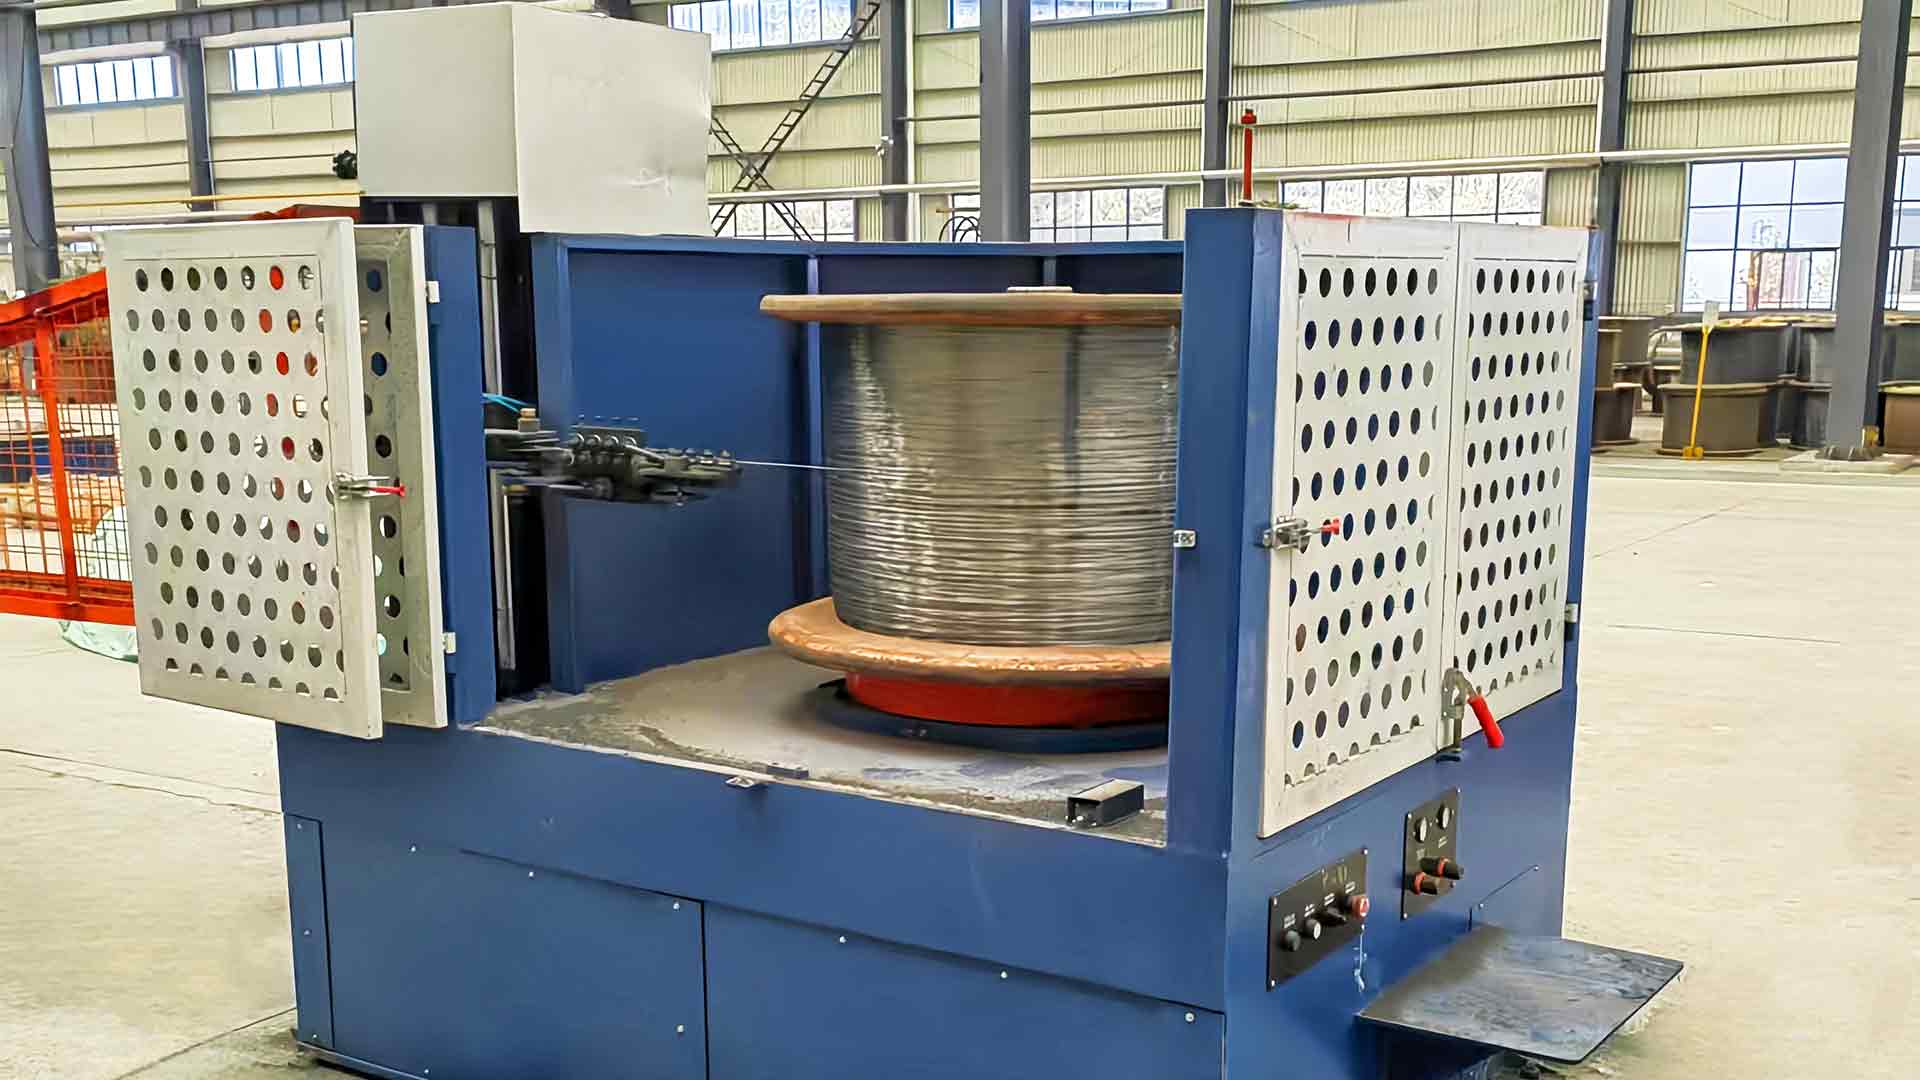
Mesin garis lurus menarik kawat melalui kotak cetakan yang dipasang sejajar, dengan masing-masing penggulung digerakkan agar sesuai dengan kecepatan keluar cetakan sebelumnya. Tidak ada slip berarti pengurangan per cetakan tepat, tekanan mekanis lebih rendah, dan tegangan tetap presisi melalui lintasan. Arsitektur ini adalah pilihan pertama yang masuk akal untuk baja karbon rendah mutu seperti ER70S-6, khususnya untuk draft kasar dan menengah dari batang 5,5 mm.
Gambar Tangki Air Basah
Gambar basah menenggelamkan penggulung dan mati dalam emulsi pelumas. Pendinginan bersifat agresif dan lapisan pelumas terus menerus, menghasilkan permukaan cerah yang dibutuhkan oleh kabel MIG halus berlapis baja tahan karat dan tembaga. Ini adalah rute standar untuk kawat di bawah 1,2 mm dan untuk kualitas permukaan tinggi.
| Aspek | Garis lurus kering | Tangki air basah |
|---|---|---|
| Pelumasan | Sabun bubuk diaplikasikan pada setiap cetakan | Kawat terendam seluruhnya dalam emulsi |
| Ukuran akhir yang khas | Kisaran 1,0–5,5 mm | kabel halus 0,4–1,6 mm |
| Permukaan akhir | Bagus, tergantung persiapan batangnya | Luar biasa, cerah, dan konsisten |
| Pendinginan | Penggulung berpendingin air | Pendinginan perendaman, ruang kepala kecepatan lebih tinggi |
| Perilaku tergelincir | Tidak ada slip, rasio kecepatan terkunci | Desain tipe slip umum pada ukuran ultrafine |
| Nilai pengelasan biasa | ER70S-6 dan baja karbon serupa | Kawat MIG tahan karat ER308L / ER316L berlapis tembaga |
Tata letak umum untuk jalur MIG berlapis tembaga adalah mesin garis lurus kering untuk rancangan kasar diikuti dengan mesin tangki air untuk penyelesaian akhir. Prinsip pengoperasian dijelaskan dalam ini gambaran teknis mesin drawing kawat lurus .
Pemeriksaan Praktis Sebelum Anda Membeli Garis Gambar Kawat Las
Membeli berdasarkan kecepatan terukur saja adalah kesalahan paling umum di kelas produk ini. Mulailah dari spesifikasi kawat yang sudah jadi dan kerjakan mundur melalui jadwal penyusunan.
- Tentukan masukan dan keluaran: diameter batang awal, diameter kawat target, mutu baja, dan rute pelapisan yang direncanakan di hilir.
- Tinjau jadwal kelulusan: jumlah cetakan, pengurangan per cetakan, dan apakah diameter penggulung sesuai dengan kurva pengerasan kerja pada grade tersebut.
- Verifikasi kapasitas pendinginan terhadap kecepatan saluran yang diinginkan, terutama aliran air dan stabilitas suhu di setiap blok.
- Periksa pencocokan hasil dan pengambilan, karena perubahan spool yang cepat sama pentingnya dengan blok gambar.
- Tanyakan tentang desain kotak cetakan: dosis pelumas per lubang, waktu akses dudukan cetakan, dan seberapa cepat operator dapat mengganti cetakan.
Kemudahan pemeliharaan berada di peringkat teratas bagi pembeli berulang. Akses cepat ke penggulung, garis pelumasan yang terlihat, dan pemantauan kecepatan per cetakan mengurangi waktu perbaikan. Kesalahan umum dan diagnosisnya dikumpulkan dalam panduan praktis tentang masalah umum dalam pengoperasian mesin wire drawing .
Keuntungan mesin menggambar kawat las terkonsentrasi pada empat bidang yang dapat diukur: konsistensi diameter, integritas permukaan, kecepatan garis dengan waktu aktif, dan biaya konversi. Tak satu pun dari bahan-bahan ini dapat ditambahkan kemudian oleh tangki tembaga, spooler, atau stasiun pengemasan.
Untuk pabrik yang merencanakan jalur baru atau mengganti jalur lama, tentukan dari sertifikat akhir ke belakang dan toleransi bobot serta ketersediaan lebih tinggi daripada kecepatan brosur. Pilih arsitekturnya — garis lurus, tangki air, atau kombinasinya — berdasarkan kualitas yang sebenarnya dikirimkan. Dengan disiplin tersebut, mesin gambar menjadi pusat biaya yang paling dapat diandalkan di pabrik dan bukan menjadi sumber penolakan yang tersembunyi.