
Baja Karbon Tinggi · Gambar Kawat
Aplikasi Praktis Mesin Drawing Kawat Baja Karbon Tinggi
Dari pegas hingga untaian pratekan, mesin di balik kawat karbon tinggi yang ditarik secara presisi — dan cara memilihnya untuk lini produksi Anda.
Pertimbangkan batang karbon tinggi 5,5 mm yang memasuki garis gambar kontinu. Setelah tujuh dadu dan penggulung terakhir pada kecepatan 15 m/s, ia muncul sebagai kawat pegas 1,2 mm. Jika lapisan pelumas gagal, suhu cetakan melebihi 300 °C dan kawat patah tanpa peringatan. Mesin yang mencegah kegagalan tersebut bukanlah peralatan umum — ini adalah mesin penarik kawat baja karbon tinggi yang dirancang untuk menghasilkan panas, tegangan, dan presisi lintasan.
Berikut versi singkatnya: mesin drawing kawat baja karbon tinggi digunakan di mana pun kawat jadi harus memiliki kekuatan tarik tinggi, diameter konsisten, dan permukaan bersih dalam produksi cepat. Daftar tersebut mencakup pegas, tali kawat, untaian beton pratekan, kawat berduri, pagar rantai, jaring las, dan paku berkekuatan tinggi. Sisa artikel ini menjelaskan mengapa setiap aplikasi menempatkan permintaannya sendiri pada mesin, dan bagaimana menerjemahkan permintaan tersebut ke dalam keputusan pembelian.
Mengapa Kawat Karbon Tinggi Membutuhkan Mesin Khusus
Baja karbon tinggi — biasanya 0,55 hingga 0,85 persen karbon — mengeras lebih cepat dibandingkan baja karbon rendah. Setiap melewati cetakan menambah panas dan pengerasan kerja. Jika mesin tidak dapat menghilangkan panas dari penggulung dan zona cetakan, struktur kawat akan berubah: perlit mulai menjadi bulat, kekuatan tarik turun, dan kerusakan gambar bertambah banyak. Inilah sebabnya mengapa penerapan mesin penarik kawat baja karbon tinggi tidak ditentukan oleh kawat itu sendiri dibandingkan oleh sistem kontrol termal mesin.
Tiga faktor yang membedakan mesin yang mampu dari mesin yang bermasalah:
- Kapasitas pendinginan penggulung. Penggulung berpendingin air dengan laju aliran tinggi menjaga suhu permukaan di bawah batas dimana pelumasan dan struktur logam menurun.
- Stabilitas ketegangan punggung. Lengan penari atau pembayaran yang dikontrol servo mencegah fluktuasi diameter dari satu gulungan ke gulungan berikutnya.
- Ketepatan jadwal kelulusan. Pengurangan per lintasan harus sesuai dengan kurva pengerasan kerja material — biasanya 12 hingga 18 persen per lintasan untuk kadar karbon tinggi.
Lakukan dengan benar, dan mesin menjadi alat yang dapat diprediksi. Jika salah, bahkan batang baja terbaik pun tidak akan menghasilkan kawat yang andal.
Aplikasi Utama Kawat Tarik Karbon Tinggi
Penerapan mesin drawing kawat baja karbon tinggi di dunia nyata adalah produk yang mengandalkan rasio kekuatan terhadap berat yang tinggi:
| Aplikasi | Kisaran kawat | Persyaratan kritis |
|---|---|---|
| mata air | 0,5 – 4,0 mm | Toleransi tarik, permukaan bebas dari retakan mikro |
| Untaian tali kawat | 0,2 – 3,0 mm | Kehidupan kelelahan, diameter seragam |
| Untai pratekan | 5,0 – 12,0 mm | Relaksasi rendah, kekuatan hasil tinggi |
| Kawat berduri, rantai | 1,0 – 3,5 mm | Daya rekat lapisan, kemampuan ditekuk |
| Paku berkekuatan tinggi | 1,2 – 4,5 mm | Kekerasan, perilaku sundulan yang konsisten |
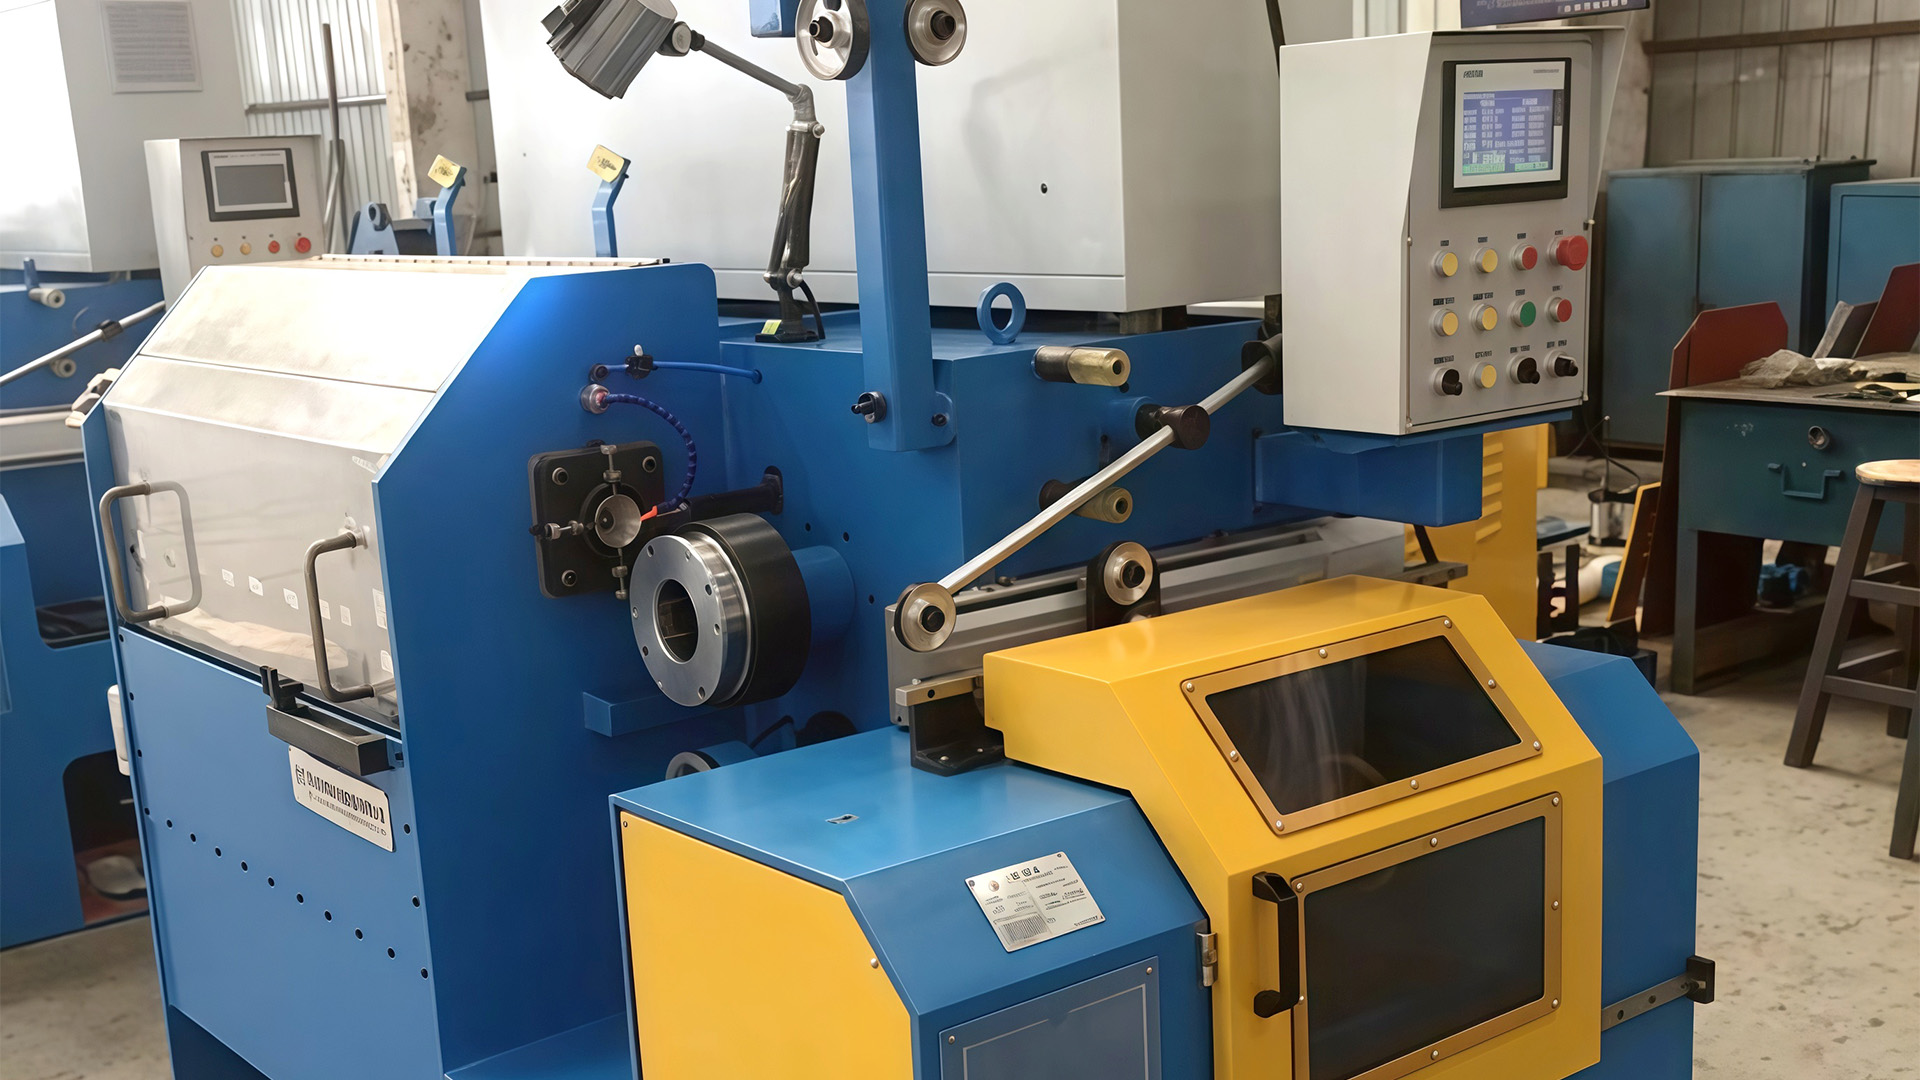
Untuk produksi musim semi, mesin gambar garis lurus adalah jawaban yang paling umum. Susunan kotak mati dan pendinginan penggulung secara langsung mempengaruhi dekarburisasi dan retakan permukaan. Mesin seperti mesin penarikan kawat langsung terintegrasi LZ600 ini sering kali ditentukan untuk kelas tugas ini, karena tata letak inline menjaga sumbu lintasan tetap lurus dari pembayaran hingga pengambilan.
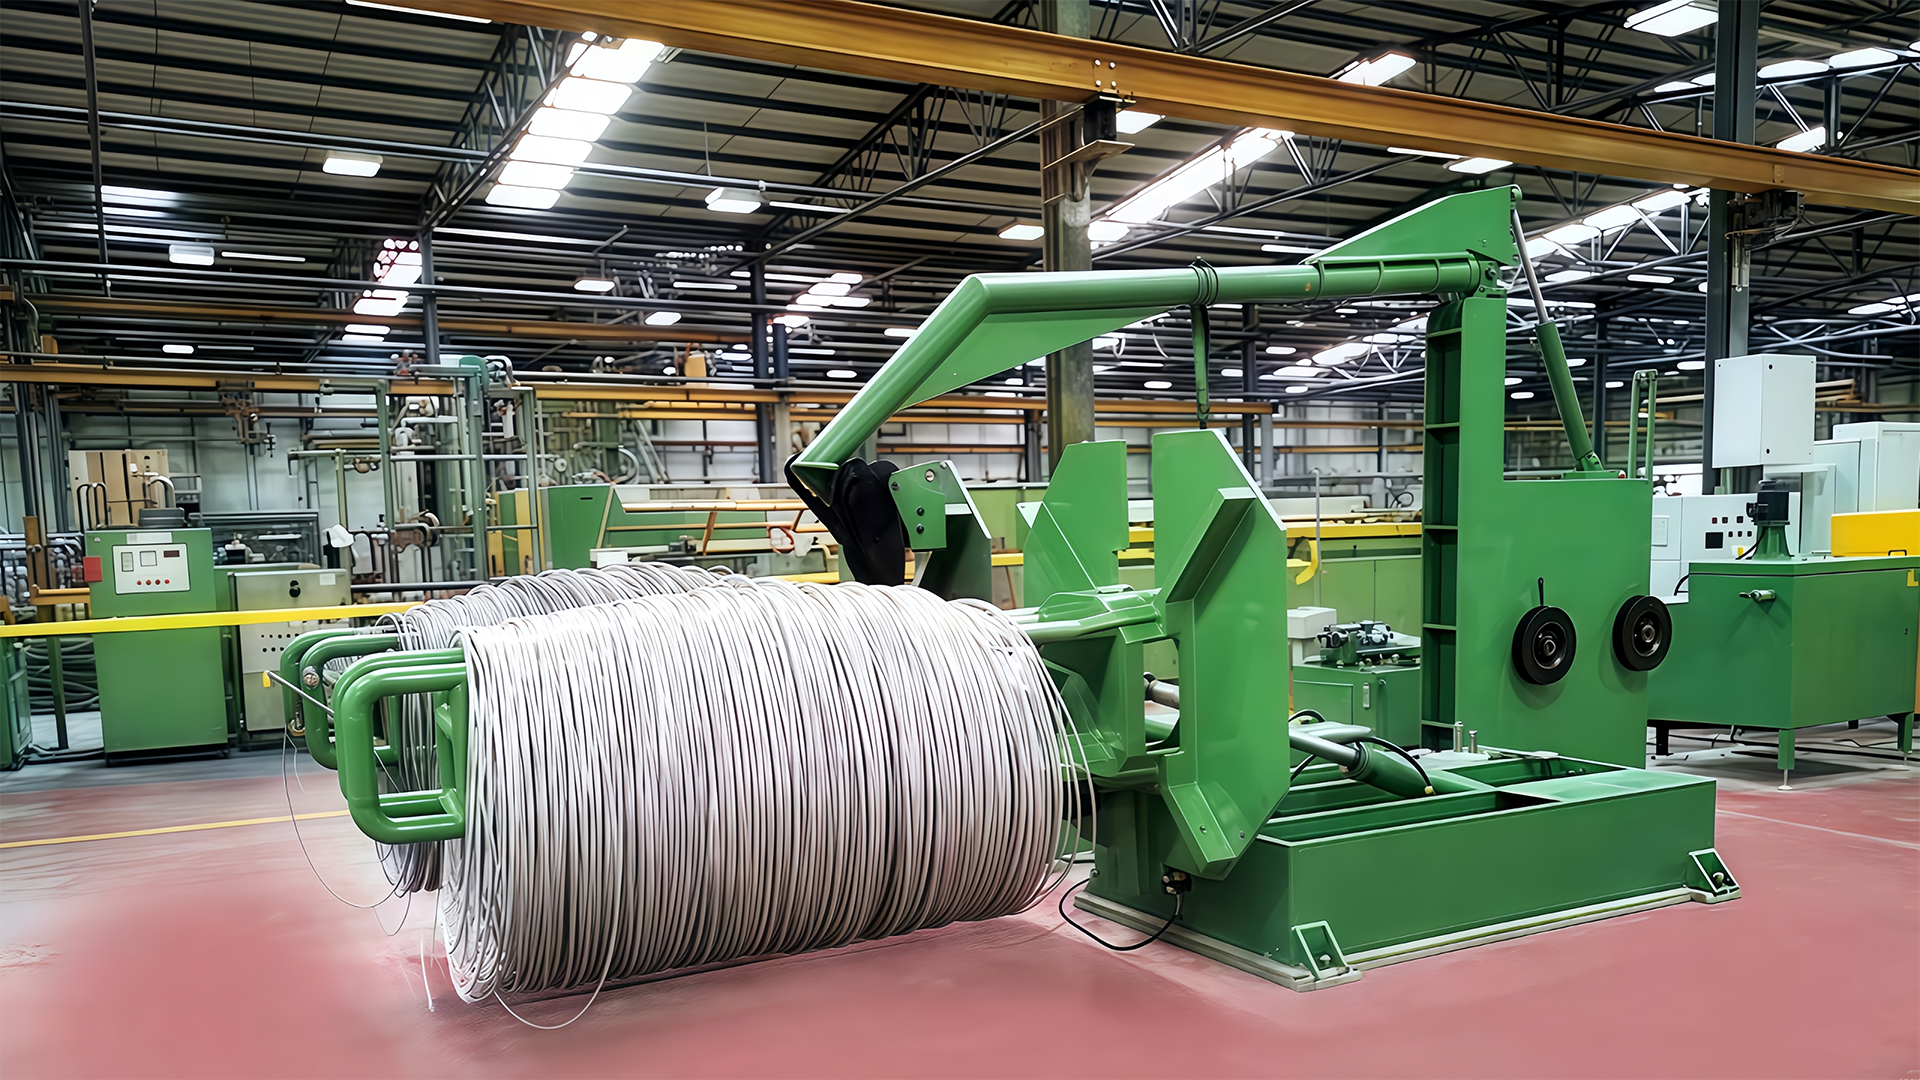
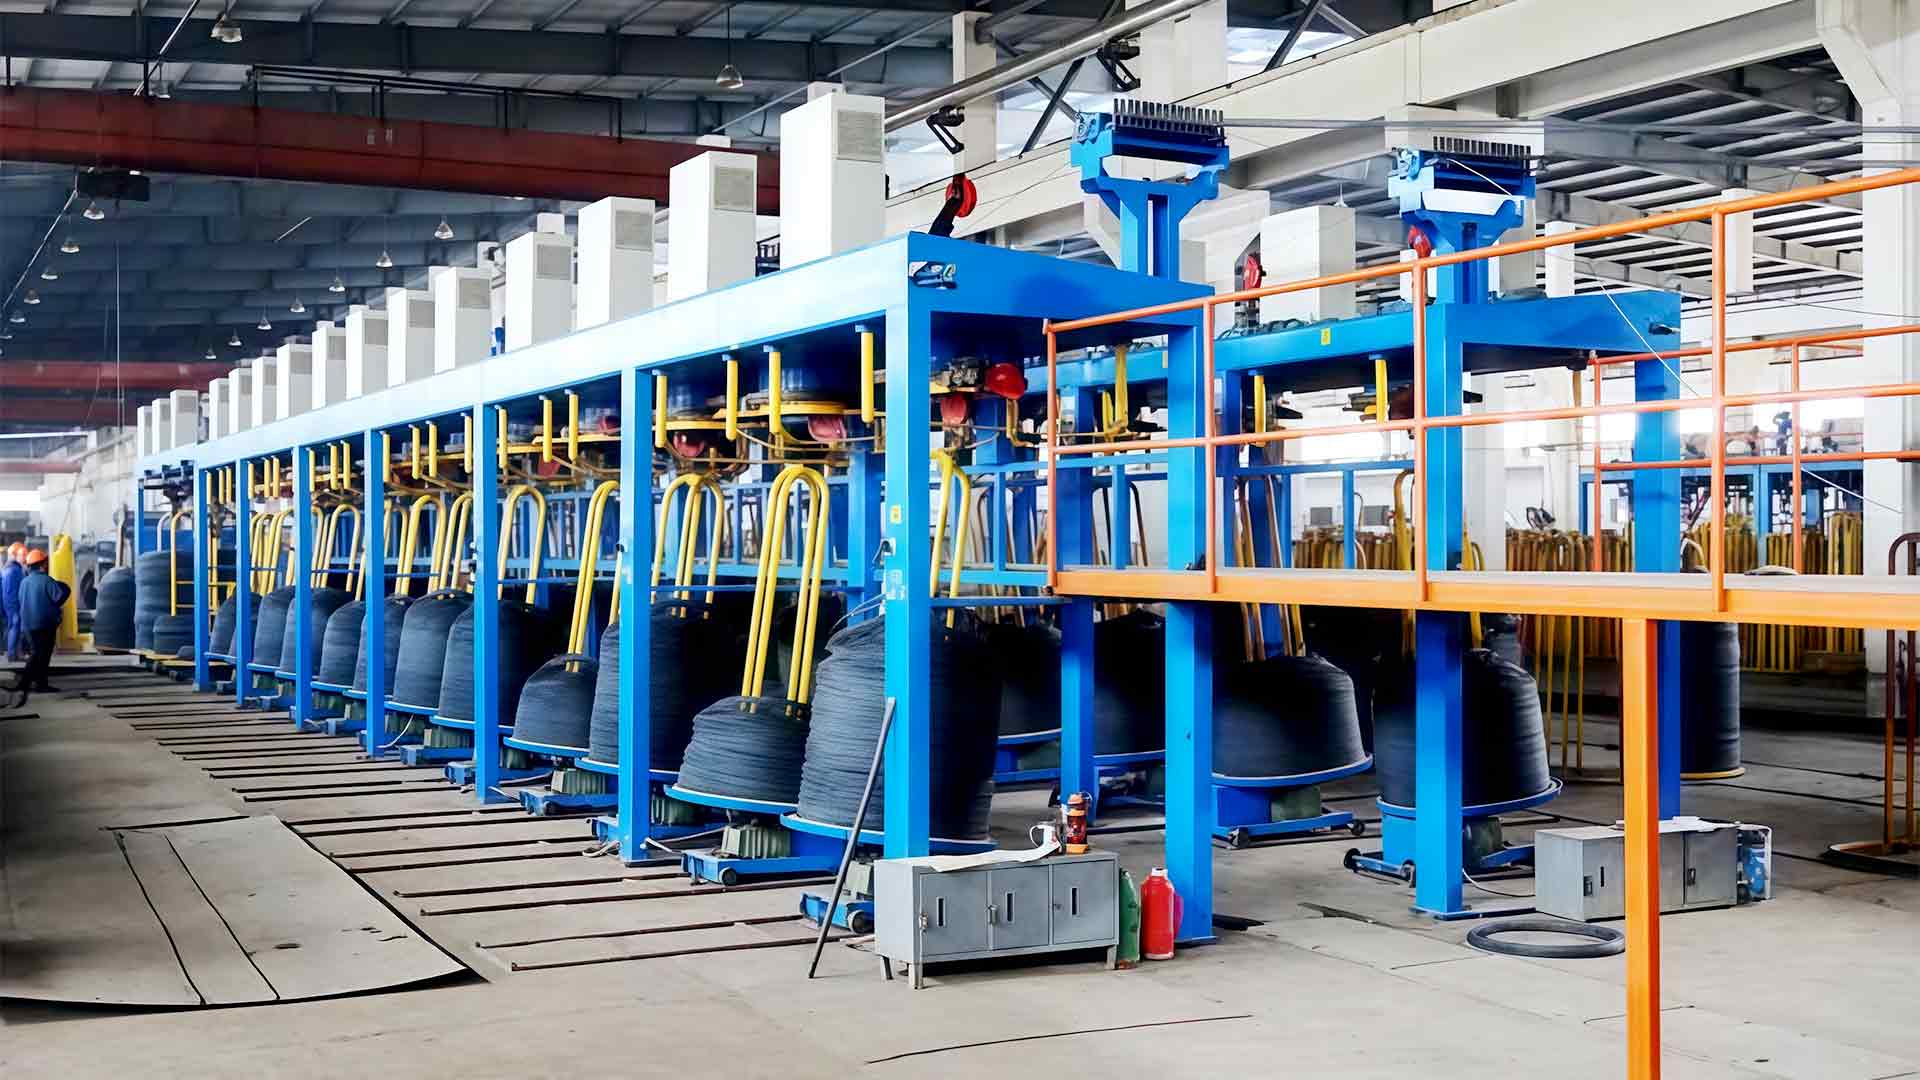
Produsen tali kawat biasanya lebih memilih mesin terbalik untuk bobot kumparan yang besar. Mesin penarik kawat terbalik berkecepatan tinggi menarik kawat dari penggulung secara vertikal, sehingga dapat terakumulasi dalam gulungan yang berat tanpa kepala gulungan yang terpisah. Hal ini mengurangi waktu henti selama penggantian koil dan menjaga kualitas torsi kawat.
Produsen pagar dan paku mungkin tidak membutuhkan jalur tercepat, namun mereka membutuhkan mesin yang mentolerir sedikit variasi dalam bahan kimia batang yang masuk. Gambar basah dengan mesin tangki air kadang-kadang digunakan untuk kawat galvanis halus, namun gambar kering dengan mesin garis lurus atau katrol tetap menjadi standar untuk aplikasi karbon tinggi di atas 1 mm.
"Dalam praktiknya, penerapannya mendefinisikan mesin. Produsen pegas mengkhawatirkan cacat permukaan; produsen tali mengkhawatirkan konsistensi puntir. Mesin penarik juga tidak bisa mengabaikannya."
Mencocokkan Jenis Mesin dengan Aplikasi
Memilih antara mesin garis lurus, mesin terbalik, katrol, dan tangki air bukanlah masalah preferensi merek. Setiap tata letak mengubah jalur kawat, pendinginan, dan penanganan koil.
| Jenis mesin | Jalur kawat | Paling cocok untuk | Kesesuaian karbon tinggi |
|---|---|---|---|
| Kering garis lurus | Mati secara horizontal dan berturut-turut | mata air, nails, precision wire | Tinggi — pendinginan dan kelurusan yang baik |
| Vertikal terbalik | Ke atas melewati penggulung vertikal | Untaian tali, gulungan berat | Tinggi — bobot koil besar, torsi rendah |
| Katrol | Melilit beberapa katrol | Tujuan umum, kecepatan lebih rendah | Sedang — pendinginan terbatas |
| Tangki air basah | Penggulung terendam, pelumas cair | Kawat halus di bawah 1 mm | Lebih rendah — batas suhu pelumas basah |
Dalam tipe ini, ukuran mesin dan tenaga motor harus disesuaikan dengan diameter saluran masuk dan hasil akhir. Mesin yang dirancang untuk saluran masuk 6,5 mm biasanya dapat menarik hingga 1,5 mm, namun untuk mencapai 0,5 mm memerlukan lintasan yang lebih banyak, pendinginan yang lebih ketat, dan sering kali memerlukan mesin kedua khusus.
Proses, Risiko, dan Konfigurasi yang Tepat
Seleksi dimulai dengan rute proses. Untuk batang karbon tinggi, garis umumnya terlihat seperti ini: hasil batang → pembersihan kerak mekanis → penggilingan sabuk → pelapisan dan pengeringan boraks → gambar garis lurus → pengambilan spooling atau terbalik. Setiap langkah memengaruhi kinerja mesin gambar.
Peringatan ini tidak bersifat teoretis. Pada saluran pipa berkarbon tinggi, kerugian yang diakibatkan oleh satu helai kabel yang putus tidak hanya disebabkan oleh kabel yang terkelupas, namun juga waktu henti yang diperlukan untuk memasang kembali saluran tersebut dan mengganti cetakannya. Memilih mesin dengan diameter penggulung yang lebih besar, permukaan penggulung yang diperkeras, dan kotak cetakan cadangan akan mengurangi kejadian tersebut.
Mesin Gambar sebagai Bagian dari Lini Produksi
Konteks umum lainnya adalah retrofit. Banyak pabrik sudah memiliki unit pembayaran, unit pembersih kerak, dan unit pengambilan. Mereka hanya mengganti mesin gambar. Dalam hal ini, spesifikasi utamanya adalah diameter penggulung, jumlah cetakan, dan tenaga motor.
Urutan praktis untuk jalur karbon tinggi:
- Imbalan batang dengan kontrol tegangan
- Pembersihan kerak secara mekanis — atau pengawetan untuk kebutuhan permukaan yang lebih tinggi
- Penggilingan atau pemolesan sabuk
- Pelapisan boraks dan terowongan pengeringan
- Mesin menggambar kawat garis lurus
- Pengambilan: spooler, blok terbalik, atau coller blok mati
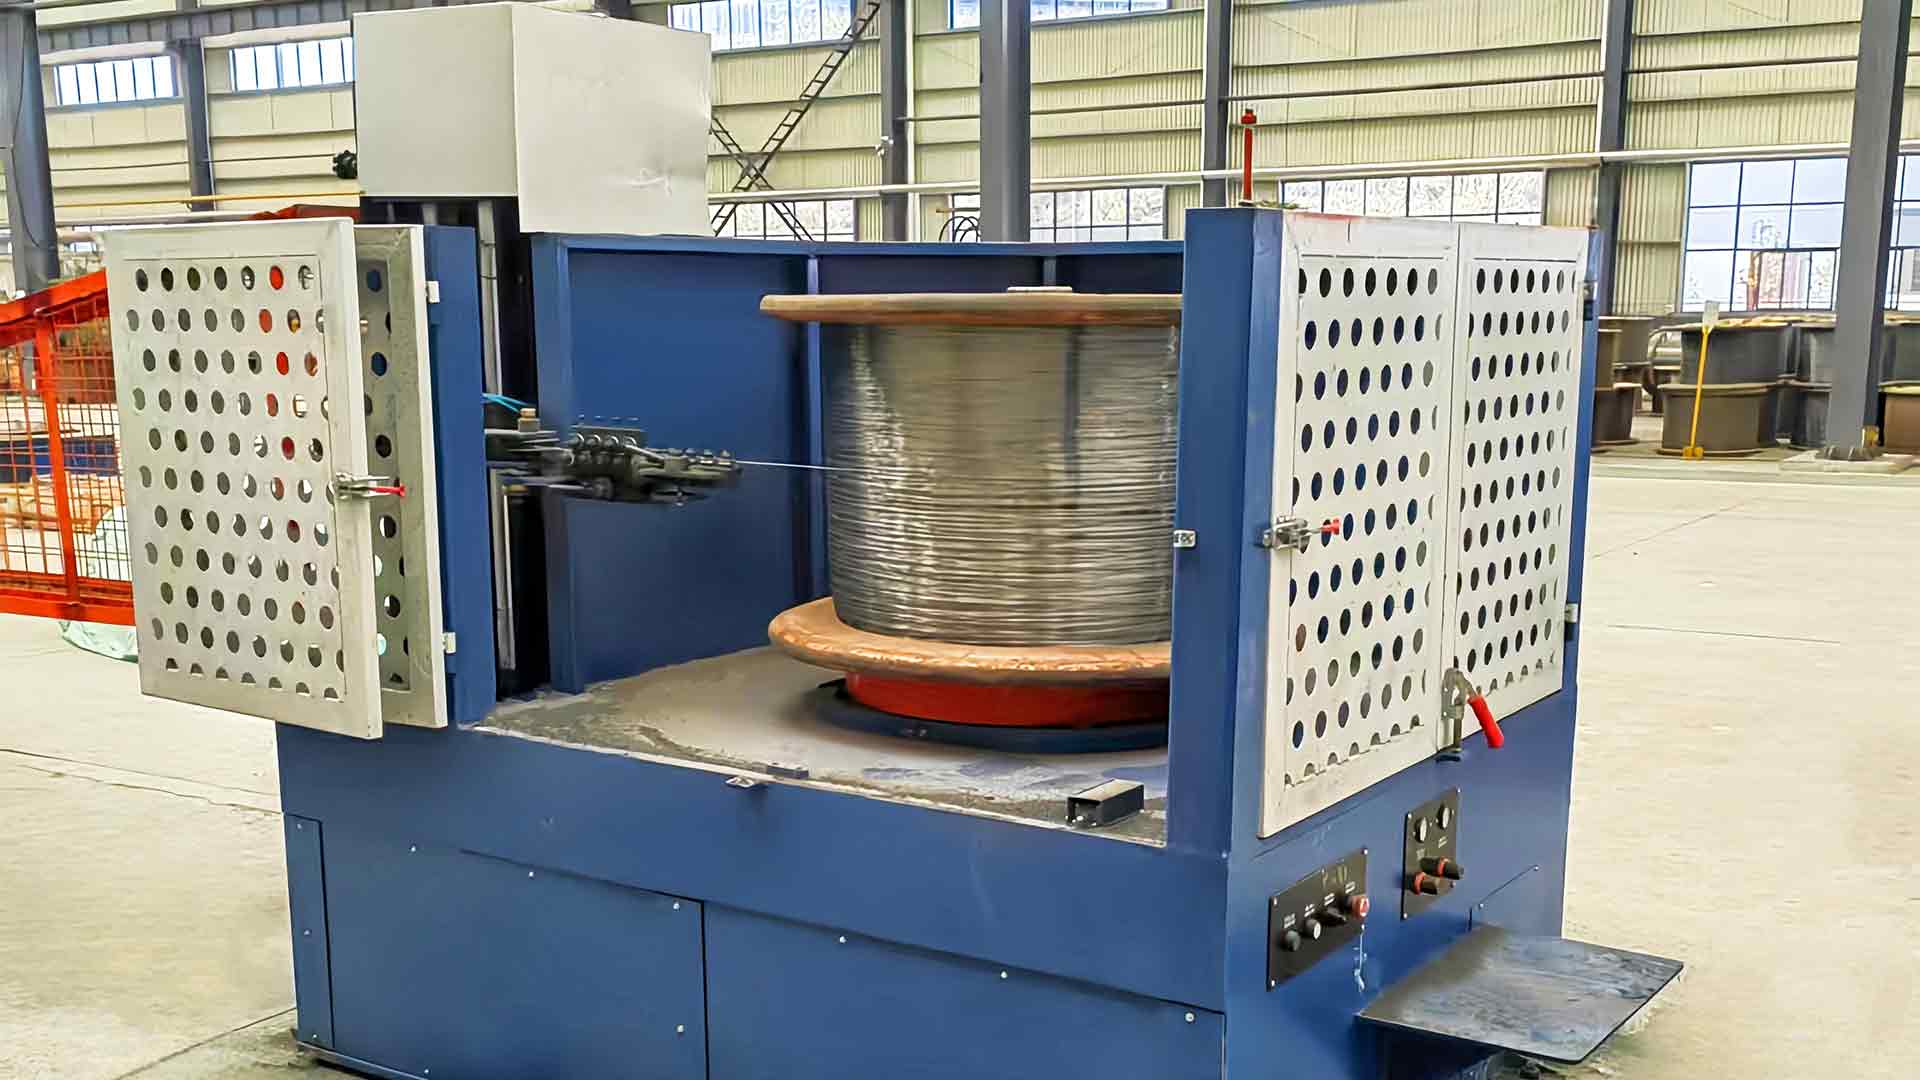
Perhatikan cara pengambilannya. Untuk kawat pegas karbon tinggi, spooling biasa terjadi; untuk untaian tali, pengambilan terbalik dengan pola lay memberikan kontrol kumparan yang lebih baik. Mesin gambar harus dikonfigurasikan untuk jenis pengambilan sejak hari pertama, karena profil tegangan berubah.
Tata letak garis lurus lebih disukai karena menjaga sumbu kawat tetap, yang menyederhanakan penyelarasan cetakan dan mengarahkan kawat yang sudah jadi langsung ke pengambilan. Kami menjelaskan prinsip pengoperasian secara lebih mendalam dalam panduan prinsip mesin menggambar kawat garis lurus ini. Jika Anda merencanakan lini baru, katalog peralatan lengkap untuk mesin wire drawing memberikan gambaran umum tentang apa yang harus digabungkan.
Pertimbangan Sumber untuk Mesin Drawing Kawat Karbon Tinggi
Membeli mesin drawing kawat baja karbon tinggi adalah keputusan investasi. Penerapan alat berat ini melampaui daya motor dan kecepatan nominal:
- Bahan penggulung. Baja paduan yang dikeraskan dengan permukaan tanah menghindari keausan dini.
- Sistem pendingin. Pendinginan air loop tertutup untuk penggulung dan penahan cetakan sepadan dengan biaya tambahannya.
- Kesiapan PLC dan HMI. Pengendali industri umum mempersingkat pelatihan operator.
- Suku cadang dan bahan habis pakai. Cetakan, penggulung, dan bubuk pelumas harus tersedia dari satu pemasok.
- Melayani. Komisioning, pelatihan, dan diagnostik jarak jauh lebih penting daripada tanggal pengiriman.
Jika memungkinkan, kunjungi jalur produksi yang menjalankan rangkaian kawat yang sama dengan yang Anda rencanakan untuk diproduksi. Tanyakan tentang kecepatan jalur aktual dan umur mati. Lembar spesifikasi dapat terlihat mengesankan, tetapi suhu cetakan dan stabilitas tegangan hanya terlihat saat pengoperasian.
Penerapan mesin penarik kawat baja karbon tinggi mulai dari kumparan pegas kecil hingga tali multi-untai dan tulangan pratekan. Benang merahnya bukanlah diameter atau kecepatan kawat; ini adalah kemampuan mesin untuk mengatur panas dan tegangan tanpa mengorbankan kualitas metalurgi baja. Cocokkan mesin dengan rangkaian produk Anda, verifikasi konfigurasi pendinginan dan pengambilan, dan lini produk lainnya akan mengikuti.