
Gambar Kawat Baja Tahan Karat · Panduan Aplikasi
Dimana Mesin Menggambar Kawat Baja Tahan Karat Mendapatkan Tempatnya
Kabel pemandu medis, pegas katup otomotif, jaring arsitektur, pengencang tahan korosi — setiap aplikasi memiliki tuntutan berbeda pada permukaan, kekuatan, dan konsistensi. Panduan ini membahas tuntutan tersebut dan apa artinya bagi pemilihan alat berat.
Sebuah produsen pengikat di Eropa baru-baru ini menelusuri sejumlah sekrup self-sapping yang ditolak hingga ke variasi diameter kawat baja tahan karat sebesar 0,02 mm yang memasuki garis posnya. Pada bulan yang sama, produsen perangkat medis menghentikan produksi kawat pemandu karena goresan mikro pada kawat membawa kontaminan ke dalam produk akhir. Industri yang berbeda, mode kegagalan yang berbeda – namun akar penyebabnya sama: kabel telah ditarik pada peralatan yang tidak sesuai dengan aplikasinya.
Mesin penarik kawat baja tahan karat jarang dibeli sebagai mesin generik. Mereka dipilih ketika tim produksi memahami bahwa diameter akhir, integritas permukaan, dan kekuatan mekanik semuanya terkunci selama proses menggambar. Oleh karena itu, memahami penerapannya merupakan langkah pertama dalam memilih konfigurasi alat berat, paket cetakan, metode pelumasan, dan strategi pengambilan yang tepat.
Apa yang Ditentukan oleh Mesin Drawing Kawat Stainless Steel
Kawat baja tahan karat memasuki saluran sebagai batang canai panas, biasanya berukuran 5,5 mm ke atas, dan keluar sebagai kawat yang diameternya diperkecil melalui serangkaian lintasan penarikan dingin. Setiap lintasan menarik material melalui cetakan tungsten karbida atau berlian, mengatur ulang struktur butiran dan meningkatkan kekuatan tarik. Untuk grade austenitik seperti 304 dan 316, pengerasan regangan sering kali merupakan tujuan utama dari penarikan: pegas, pengencang, dan kabel struktural mengandalkannya untuk bekerja sesuai beban tetapannya. Mekanisme lengkap dari proses ini dijelaskan dalam catatan kami cara kerja mesin penarik kawat .
Selain kekuatan, alat berat ini mengontrol empat keluaran yang menentukan apakah kawat sesuai dengan aplikasinya: penyelesaian permukaan, yang memengaruhi ketahanan terhadap korosi dan kemampuan bersih; konsistensi dimensi di sepanjang kumparan; umur cetakan dan perilaku pelumasan, yang menentukan biaya pengoperasian; dan kelurusan atau coran yang menentukan seberapa lancar kawat dimasukkan ke dalam mesin pembentuk.
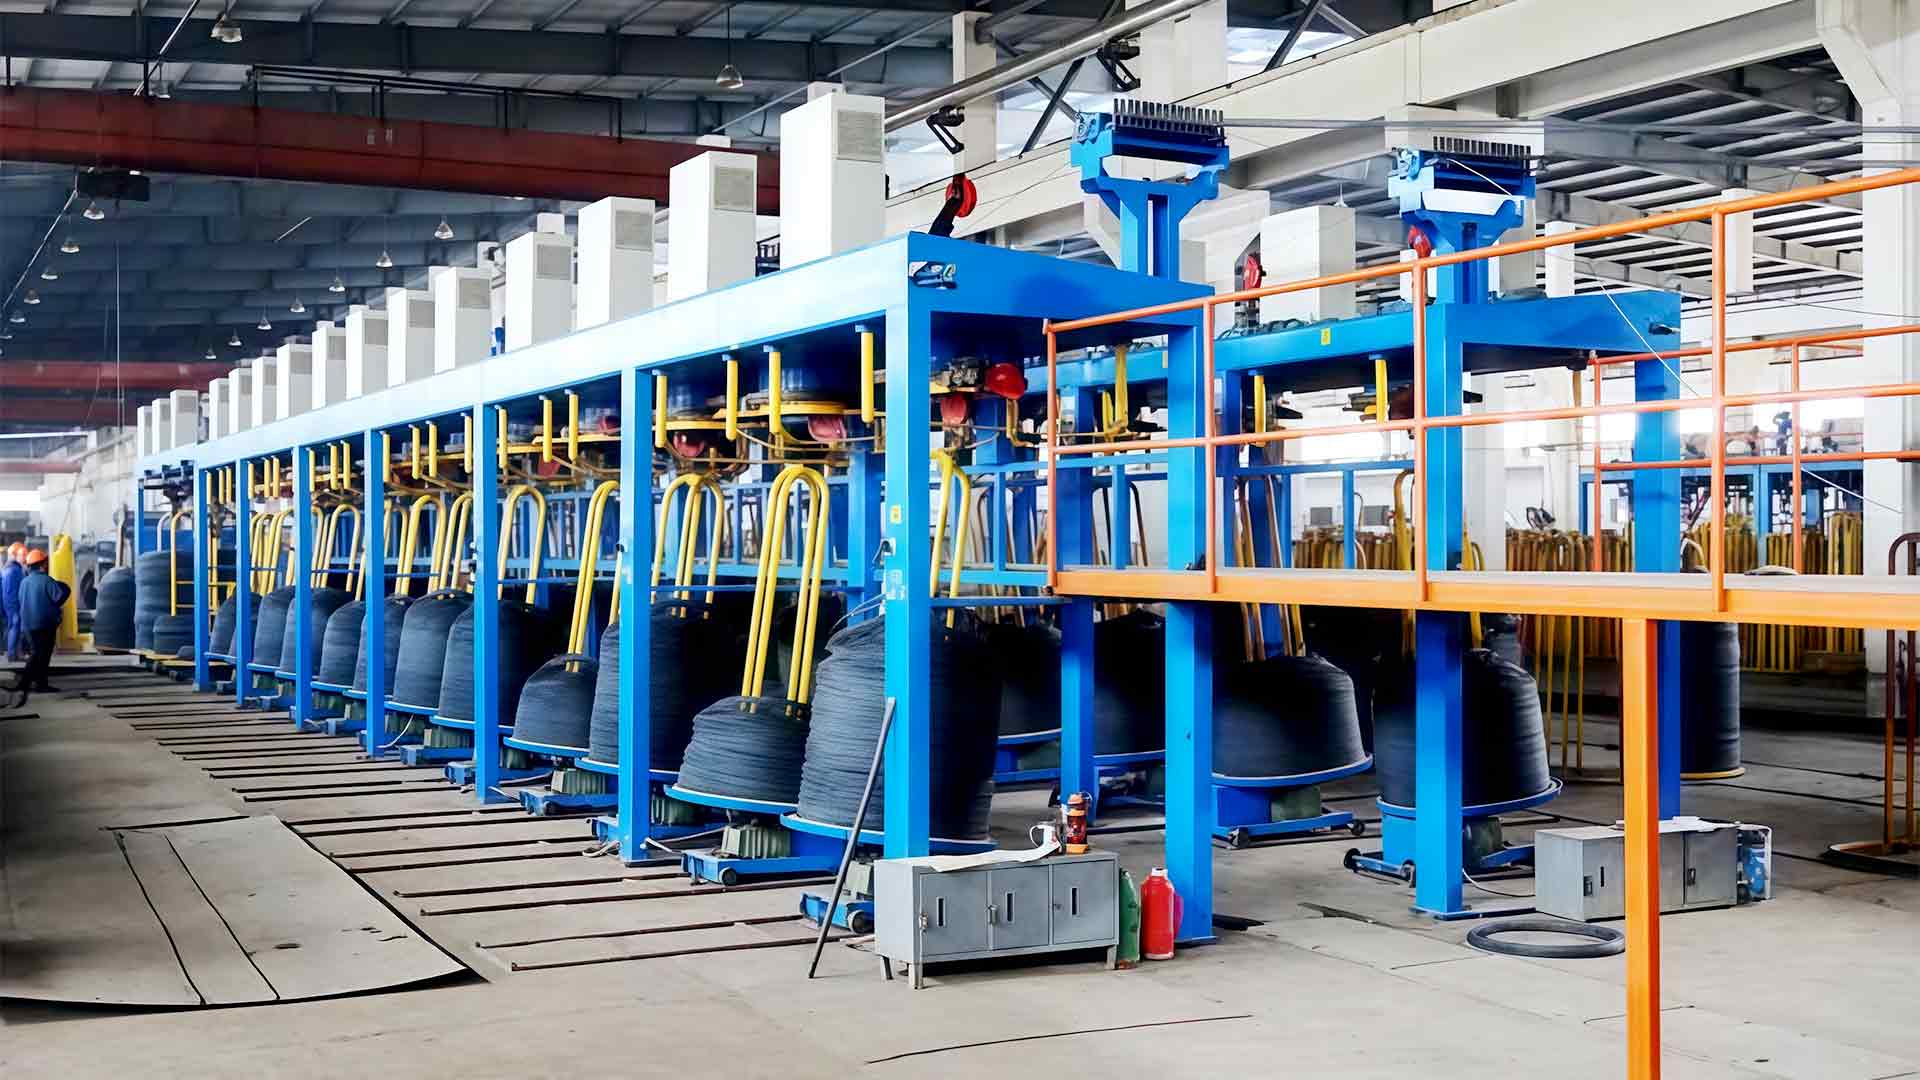
Arsitektur mesin membentuk keluaran ini. Mesin tangki air menjalankan kawat yang terendam dalam pelumas dan menyesuaikan dengan kecenderungan baja tahan karat yang mudah rusak dan mengeras dengan cepat. Mesin kering garis lurus mendukung produksi throughput tinggi dengan diameter lebih besar. Mesin terbalik menangani kumparan berat dan unggul dalam kerusakan batang.
Sebuah kawat hanya mengungkapkan riwayat prosesnya ketika gagal di lapangan. Pada saat itu, mesin gambar sudah mulai bekerja pada kumparan berikutnya.
Sekilas tentang Bidang Aplikasi Utama
Mesin yang sama diharapkan dapat menghasilkan pegas yang mampu bertahan hingga 200.000 siklus, kawat pemandu dengan lapisan akhir seperti cermin, dan kawat pengikat konstruksi yang dibuat tahan terhadap klorida selama beberapa dekade. Tabel di bawah ini merangkum bagaimana berbagai industri memprioritaskan properti ini.
| Daerah aplikasi | Produk kawat stainless yang khas | Properti yang paling menuntut |
|---|---|---|
| Medis & farmasi | Kabel pemandu, jarum, kawat lengkung ortodontik | Microfinish permukaan, presisi dimensi |
| Otomotif | Pegas katup, komponen injeksi, bagian penahan keselamatan | Ketahanan lelah, keseragaman tarik |
| Konstruksi & arsitektur | Kabel, jaring, kawat pengikat, untaian pagar | Ketahanan korosi, cetakan yang konsisten |
| Pengencang & perangkat keras | Sekrup, baut, paku keling yang dapat disadap sendiri | Toleransi diameter, sisa pelumas |
| Luar angkasa | Kabel kontrol, pegas aktuasi | Rasio kekuatan terhadap berat, ketertelusuran |
| Makanan & pengolahan | Jaring konveyor, media filter, pegas penimbangan | Kebersihan, stabilitas korosi |
Kabel medis berada di ujung spektrum yang paling menuntut. Kabel dan jarum pemandu hampir tidak menoleransi cacat permukaan, karena goresan pada kawat menjadi penambah tegangan dan tempat kontaminasi. Gambar basah dengan cetakan yang dipoles dan pelumas yang disaring adalah hal yang biasa di segmen ini.
Pekerjaan otomotif dan pengikat berada di antara yang ekstrem. Volumenya tinggi, dan musuhnya adalah inkonsistensi, bukan penyelesaian mutlak : variasi diameter kecil pada kawat masuk dapat berlipat ganda menjadi tingkat potongan dua digit dalam header berkecepatan tinggi. Pembeli sering kali memilih mesin karena kemampuannya dalam mempertahankan rentang toleransi yang sempit di seluruh proses produksi.
Mencocokkan Jenis Mesin dengan Aplikasi Anda
Aplikasi yang berbeda memerlukan arsitektur mesin yang berbeda, dan garis pemisahnya cukup stabil dalam praktiknya.
Mesin garis lurus menarik kawat melalui rangkaian cetakan yang semakin kecil, penggulung demi penggulung. Mereka efisien untuk diameter sedang dan besar dimana kebutuhan permukaannya tidak ekstrim. Model terintegrasi, dengan sistem pengambilan dan kontrol yang serasi, umum dilakukan pada produksi mesh, rendah karbon, dan untuk tujuan umum.
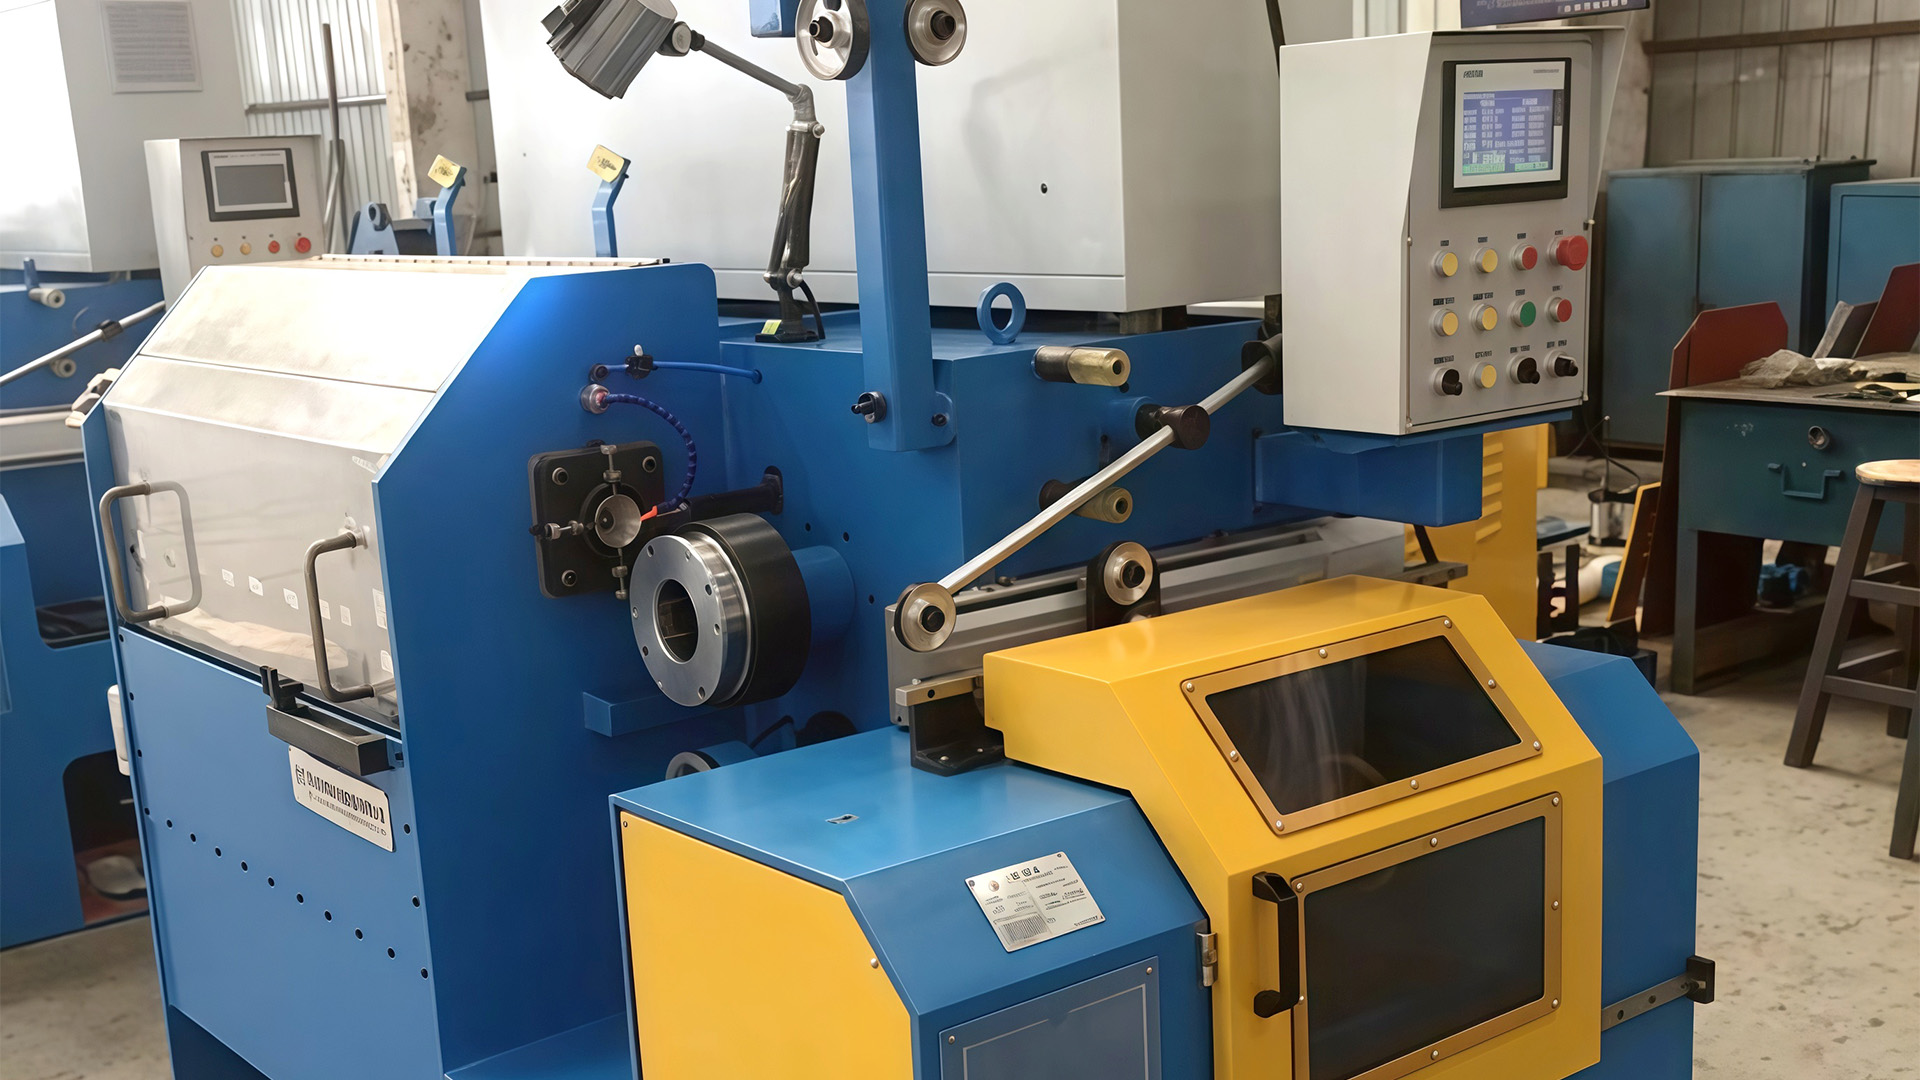
 Mesin Drawing Kawat Langsung Terintegrasi untuk Pemrosesan Multi-Logam Mesin ini menggabungkan pembayaran, penarikan, pelumasan, dan pengambilan dalam satu platform, sehingga mengurangi langkah manual dan waktu henti. Ini cocok untuk produksi jaring, pagar, dan kabel yang mengutamakan diameter dan permukaan akhir yang konsisten. Lihat Produk →
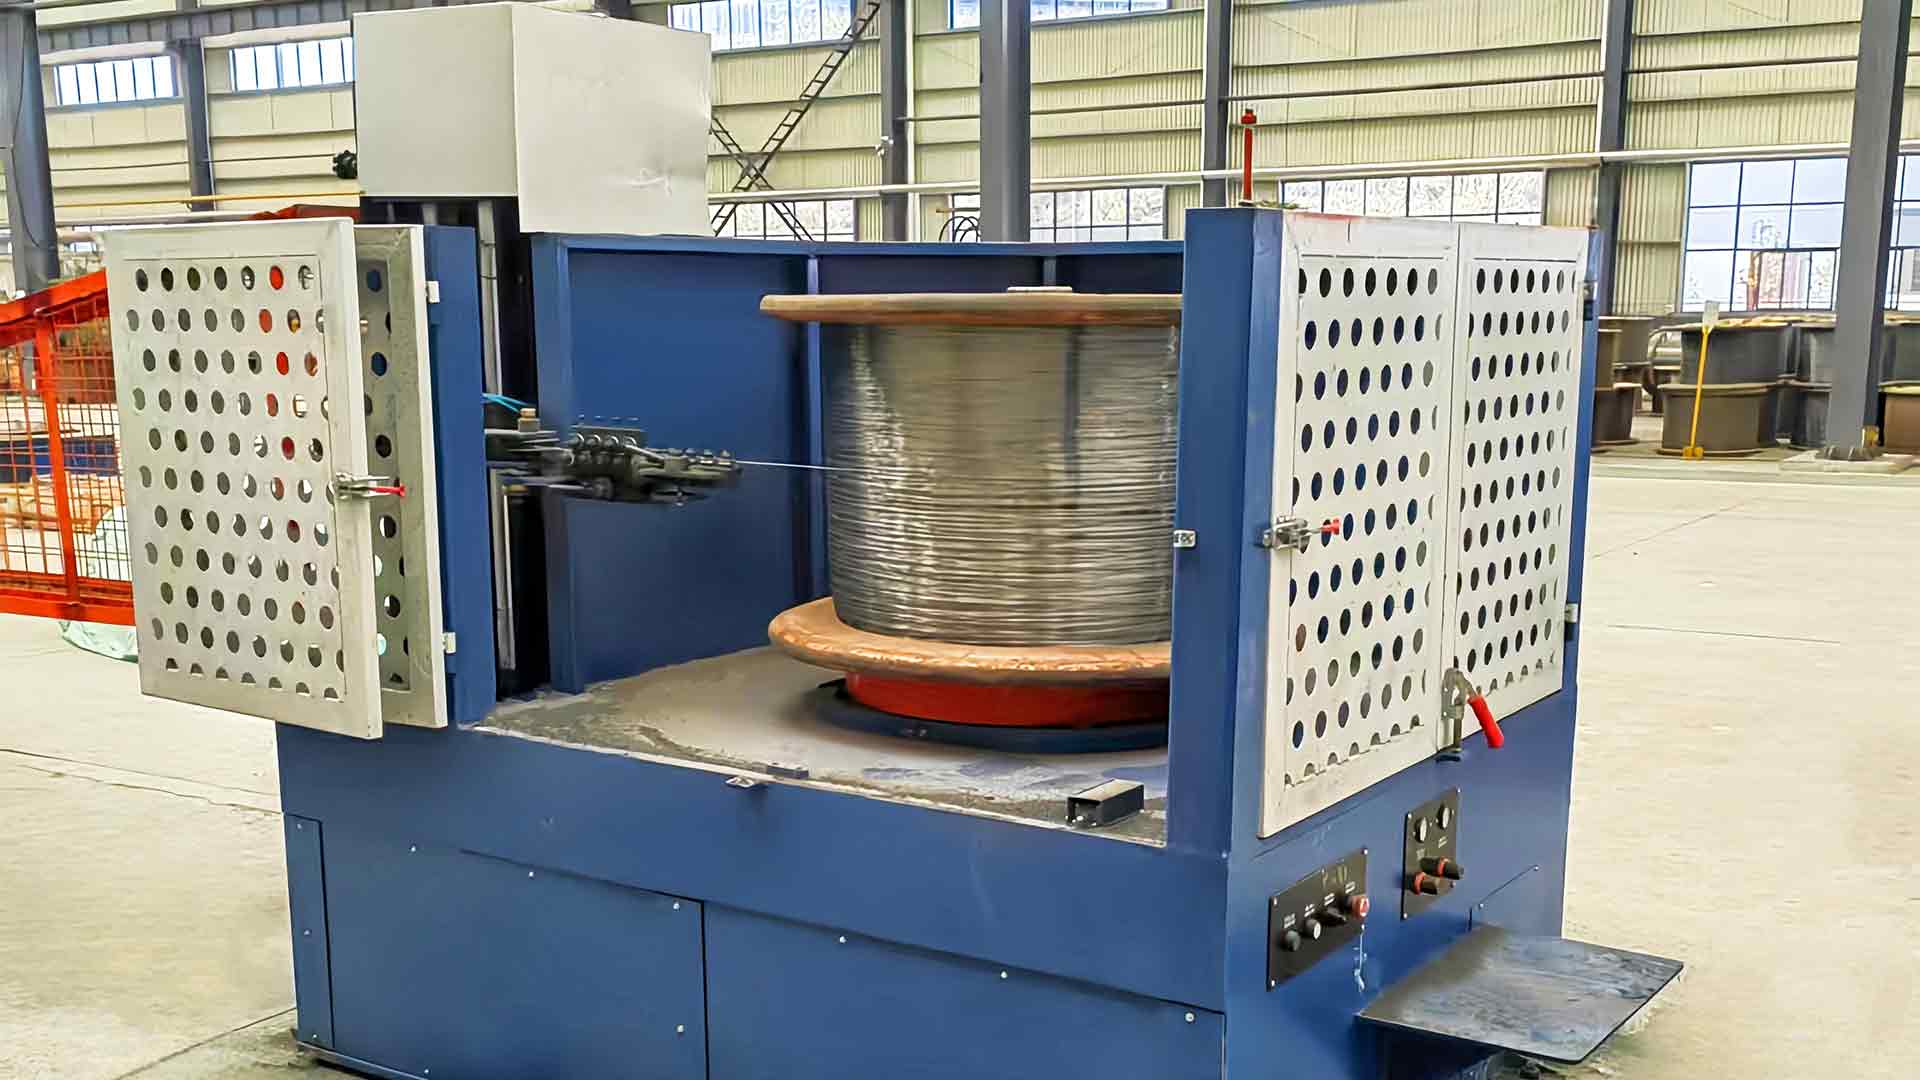
Mesin tangki air memandu kawat melalui kotak cetakan yang terendam, melindungi kualitas permukaan dan mencegah kerusakan yang disebabkan oleh baja tahan karat pada kecepatan yang lebih tinggi. Untuk kabel tahan karat halus dan sedang — kisaran di belakang garis medis, pegas, dan pengikat — gambar basah adalah default yang lebih aman . Mesin drawing tangki air baja tahan karat CL19-1250 dibuat berdasarkan prinsip ini.
Mesin Menggambar Tangki Air Stainless Steel CL19-1250 Dirancang untuk penarikan basah kabel tahan karat halus dan sedang, mesin ini menggunakan tangki terendam untuk mendinginkan dan melumasi kawat, mencegah luka dan memastikan permukaan halus untuk aplikasi medis, pegas, dan pengikat. Lihat Produk → Mesin terbalik menempatkan penggulung di atas kumparan, yang sesuai dengan kumparan besar dan kerusakan batang. Mesin katrol dan blok tunggal mencakup produksi bervolume rendah di mana fleksibilitas lebih penting daripada kecepatan. Setiap keluarga mengikuti logika proses yang berbeda; itu rangkaian lengkap mesin wire drawing diatur berdasarkan perbedaan yang sama, sehingga konfigurasi dapat dibandingkan tanpa mencampurkan arsitektur.
Garis di Sekitar Mesin Menentukan Output Nyata
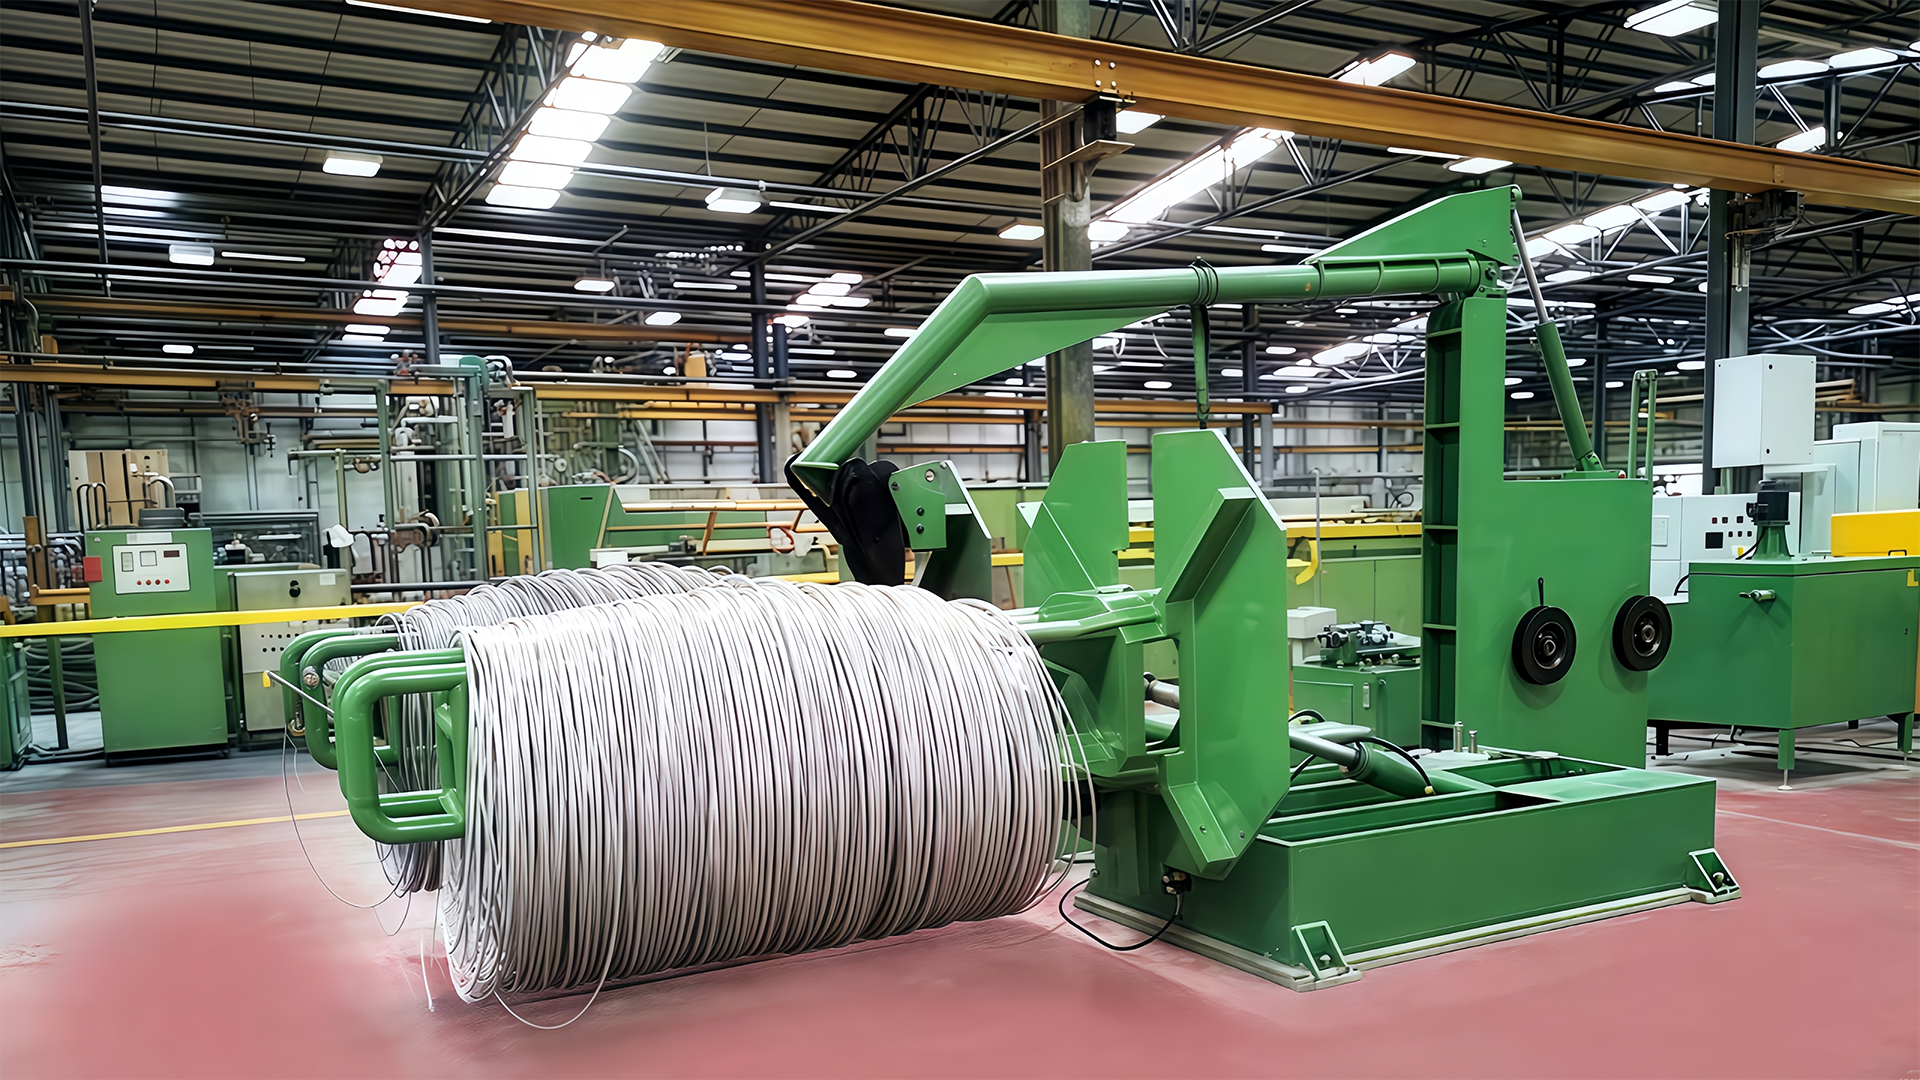
Mesin gambar tidak pernah bekerja sendiri. Rak pembayaran mengumpankan kumparan di bawah tegangan yang terkendali, mesin penunjuk menciptakan profil entri yang menangkap cetakan pertama, dan unit pengambil memutuskan apakah kawat yang sudah selesai mencapai proses selanjutnya sebagai kumparan, kumparan, atau drum. Imbalan yang menambah variasi ketegangan muncul sebagai obrolan diameter pada dadu terakhir; pengambilan yang memasang kabel dengan buruk akan menimbulkan kekusutan pada operasi pembentukan pelanggan.
Cetakan dan pelumas menentukan seberapa besar pengurangan yang mungkin dilakukan dalam satu kali lintasan dan berapa lama bahan habis pakai tersebut dapat bertahan. Cetakan tungsten karbida tetap menjadi standar untuk gambar tahan karat karena cetakan tersebut menahan profilnya di bawah panas dan abrasi serta mengalami kegagalan yang dapat diprediksi, bukan secara tiba-tiba. Karena kawat baja tahan karat sangat mementingkan cetakan, memperlakukan bahan habis pakai sebagai hal yang tidak penting adalah cara yang dapat diandalkan untuk meningkatkan biaya per ton.
Gambar Kawat Tungsten Carbide Dies untuk Kawat Stainless Cetakan presisi ini mempertahankan profilnya di bawah panas dan abrasi, menjadikannya pilihan yang andal untuk gambar tahan karat. Keausannya yang dapat diprediksi membantu mengendalikan biaya konsumsi dan memastikan dimensi kawat yang konsisten. Lihat Produk → Pemilihan pengambilan patut mendapat perhatian yang sama. Pengambilan spul sesuai dengan kawat halus yang akan dibayarkan dengan kecepatan dalam operasi hilir; pengambilan koil sesuai dengan diameter yang lebih berat yang bergerak sebagai bundel. Jika pengambilan tidak dapat menyamai kecepatan penarikan, keluaran efektif garis adalah berapa pun yang dapat diserap oleh pengambilan, bukan apa yang dapat dihasilkan oleh penggulung.
Pemeriksaan Praktis Sebelum Anda Berkomitmen
Penerapan di atas diterjemahkan ke dalam beberapa pemeriksaan yang berlaku untuk sebagian besar pembelian. Selesaikan ini sebelum membandingkan kutipan.
- Konfirmasikan tingkatan material yang sebenarnya akan Anda gambar — tingkatan 304, 316, 430, dan dupleks berperilaku berbeda dalam pengerjaan dingin, dan jadwal reduksi serta sistem pelumasan harus sesuai dengan tingkatan yang paling menuntut dalam campuran Anda.
- Nyatakan diameter batang saluran masuk dan kisaran kawat jadi. Jumlah aliran udara, ukuran penggulung, dan kecepatan pengoperasian semuanya berasal dari penyebaran ini.
- Tentukan toleransi yang dapat diterima oleh proses hilir Anda. Jika garis pos memerlukan ±0,02 mm, mesin yang dapat menampung ±0,05 mm bukanlah barang murah dengan harga berapa pun.
- Periksa apakah pembayaran dan pengambilan disesuaikan dengan kecepatan penarikan dan berat kumparan, sehingga saluran berjalan sebagai satu sistem dan bukan sebagai kumpulan bagian-bagian yang tampak kompatibel.
- Tanyakan tentang dukungan purna jual di wilayah Anda: dudukan cetakan cadangan, cangkang penggulung, dan suku cadang kontrol, ditambah teknisi yang dapat menjalankan jalur tersebut dan melatih operator Anda.
Sertifikasi juga mempunyai bobot, terutama ketika Anda mengekspor. Manajemen mutu ISO 9001 dan penandaan CE menunjukkan bahwa prosedur terdokumentasi dan kepatuhan keselamatan sudah ada, sehingga mempersingkat pengujian dan mengurangi risiko kejutan selama pengujian penerimaan.
Tidak Ada Mesin Universal — Hanya Mesin yang Cocok
Mesin penarik kawat baja tahan karat dinilai berdasarkan satu hasil: apakah kawat yang dihasilkannya menjaga proses pelanggan tetap berjalan. Pembuat pegas, pabrik kawat pemandu, dan pabrik pengikat akan membaca katalog yang sama dan memilih secara berbeda, karena aplikasi mereka membaca persyaratan berbeda pada baja yang sama.
Mulailah dengan aplikasi. Tentukan bahan, diameter akhir, toleransi, dan permukaan yang dibutuhkan produk akhir. Dari sana, arsitektur mesin, tata letak garis, dan peralatan pendukung akan terlihat. Mesin yang tepat jarang sekali merupakan mesin termahal atau tercepat; ini adalah batasan yang sesuai dengan kebutuhan aplikasi.