
Mesin Drawing Kawat Halus dengan Annealer: In-Line Annealing untuk Kualitas Kawat yang Seragam
Mesin penarikan kawat halus dengan annealer menggabungkan penarikan basah reduksi tinggi dengan perlakuan panas terus menerus, sehingga kawat tetap ulet, bebas putus, dan siap digulung dari meter pertama hingga meter terakhir.
Pertimbangkan pabrik kawat yang berpindah dari batang 1,2 mm ke kawat baja tahan karat 0,25 mm. Pada shift pertama, debu baja halus muncul di penggulung, dan antrean berhenti saat pengambilan setiap dua puluh menit. Kawat terlihat benar sampai Anda membengkokkannya: kawat akan muncul kembali, retak, atau patah begitu saja. Blok gambar melakukan tugasnya. Logam tersebut telah kehabisan keuletannya.
Kesimpulannya langsung: untuk kawat halus, anil adalah bagian dari spesifikasi mesin, bukan tambahan. Ini mengubah kecepatan jalur yang dapat Anda pertahankan, kontrol tegangan yang Anda perlukan, tata letak pendinginan, dan bahkan jumlah cetakan yang dapat Anda gunakan. Jika Anda ingin meninjau kembali dasar-dasarnya, artikel kami di bagaimana mesin gambar mengubah logam mentah menjadi kawat halus menjelaskan fisika; di sini kita fokus pada perubahan apa yang terjadi ketika stasiun anil berada di jalur yang sama.
Mengapa Fine Wire Membutuhkan Annealer di Jalur yang Sama
Gambar dingin adalah pengerasan kerja yang terkontrol. Setiap cetakan mengurangi penampang dan membuat kawat lebih kuat tetapi kurang ulet. Pada ukuran 1,0 mm hal ini dapat diatur; pada 0,2 mm, perpanjangan turun menjadi sebagian kecil dari nilai aslinya. Kawat keras putus pada penggulung, menggores bagian dalam cetakan, dan tidak dapat menempel dengan rapi pada gulungan.
Tungku batch dapat memulihkan keuletannya nanti, tetapi rute tersebut menimbulkan antrian: kumparan menunggu siklus tungku, oksida harus dihilangkan, dan sifat mekanik bervariasi dari satu kumparan ke kumparan berikutnya. Anil yang dipasang langsung setelah blok gambar terakhir menghilangkan antrian seluruhnya. Kawat dianil, didinginkan, dan digulung dalam satu lintasan terus menerus.
Gambar dingin memberikan diameter yang Anda minta — tetapi bukan keuletan yang Anda perlukan untuk langkah berikutnya. Annealer mengembalikannya.
Cara Kerja Annealer In-Line
Garis kawat halus menggunakan annealer resistansi. Kawat yang bergerak melewati antara dua roda kontak, arus mengalir melalui kawat itu sendiri, dan hambatan listrik memanaskannya hingga suhu rekristalisasi dalam sepersekian detik. Kawat kemudian bergerak melalui bagian pendingin sebelum kumparan pengambil menerimanya.
Suhu dikontrol secara tidak langsung. Karena kabel bergerak, catu daya harus mengikuti kecepatan saluran — lebih banyak arus pada kecepatan lebih tinggi, lebih sedikit pada kecepatan lebih rendah. Pada mesin yang terintegrasi dengan baik, annealer mengikuti kecepatan penggulung melalui PLC, sehingga kawat menerima perlakuan panas yang sama pada kecepatan 8 m/s seperti pada kecepatan 15 m/s.
Annealer ditempatkan setelah penggulung terakhir, dimana kawat sudah kering. Roda kontak memerlukan kontak yang bersih dan bebas oksida agar dapat bekerja secara konsisten. Jika dirawat dengan baik, hasilnya adalah kawat yang cukup lunak untuk ditekuk berulang kali dan cukup kuat untuk langkah pembentukan selanjutnya.
| Faktor | Annealer sebaris | Anil batch |
|---|---|---|
| Kontrol keuletan | Seragam dari spool ke spool | Tergantung pada posisi beban di tungku |
| Kondisi permukaan | Oksida minimal ketika kecepatan dan ketegangan dikontrol | Oksida dan perubahan warna sering terjadi |
| Pekerjaan sedang berlangsung | Tidak ada antara menggambar dan anil | Kumparan penuh menunggu siklus tungku |
| Tenaga Kerja | Tidak ada penanganan ekstra | Bongkar muat, dan perawatan tungku |
| Kontinuitas | Batang untuk digulung dalam satu umpan | Pisahkan proses dengan penghentian |
Konfigurasi Mesin yang Penting untuk Kawat Halus
Kawat halus hampir selalu ditarik pada mesin basah — jenis tangki air. Cetakan tetap terendam dalam emulsi, yang membawa panas keluar dari zona deformasi dan menjaga pelumas tetap menempel pada kawat. Di bawah kira-kira 0,4 mm, gambar basah adalah rute standar; tanpa pendinginan tersebut, kawat di dalam cetakan akan menjadi terlalu panas dan patah.
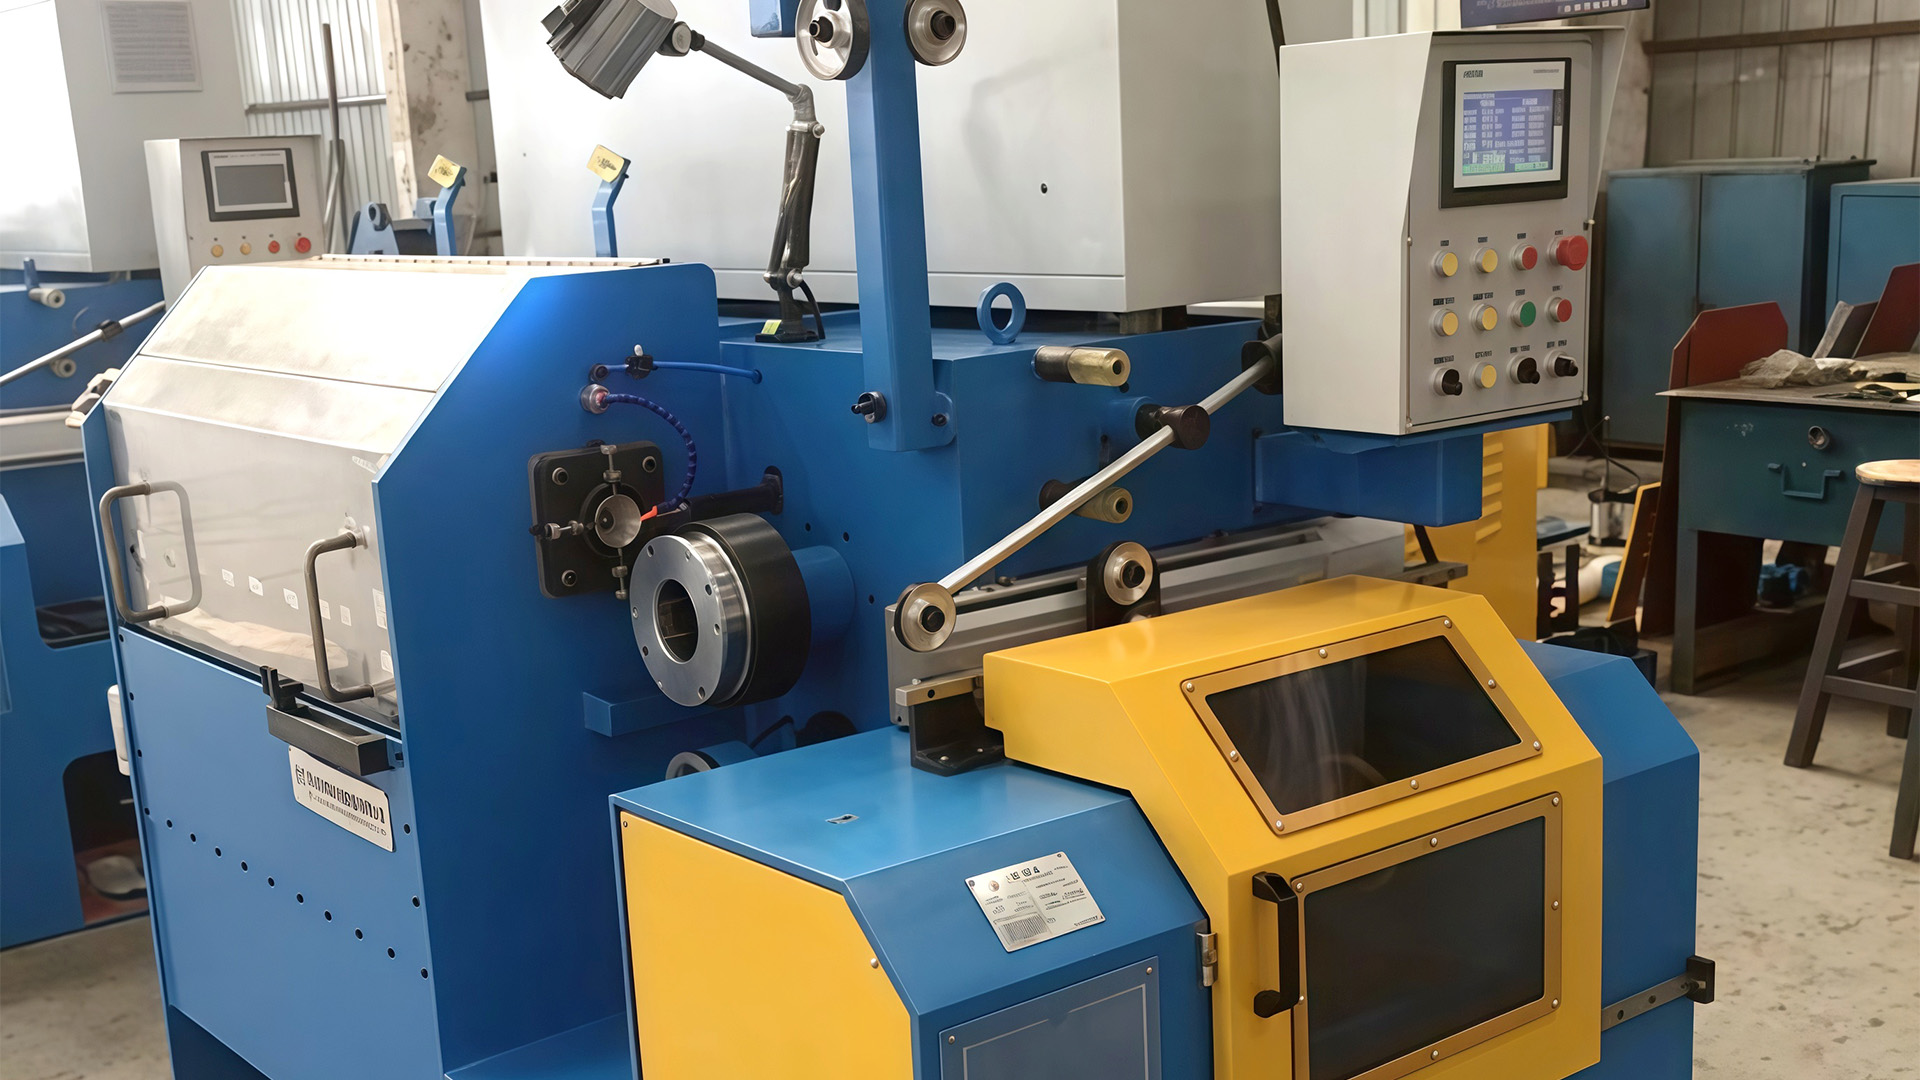
 Mesin Menggambar Kawat Tangki Air Basah untuk Kawat Halus Mesin ini menangani penarikan kawat halus di bawah 0,4 mm dengan merendam cetakan dalam emulsi untuk pendinginan dan pelumasan. Ini sesuai dengan garis yang dijelaskan setelah stasiun pembayaran, di mana pendinginan yang konsisten mencegah kerusakan dan memastikan permukaan akhir yang halus. Lihat Produk →
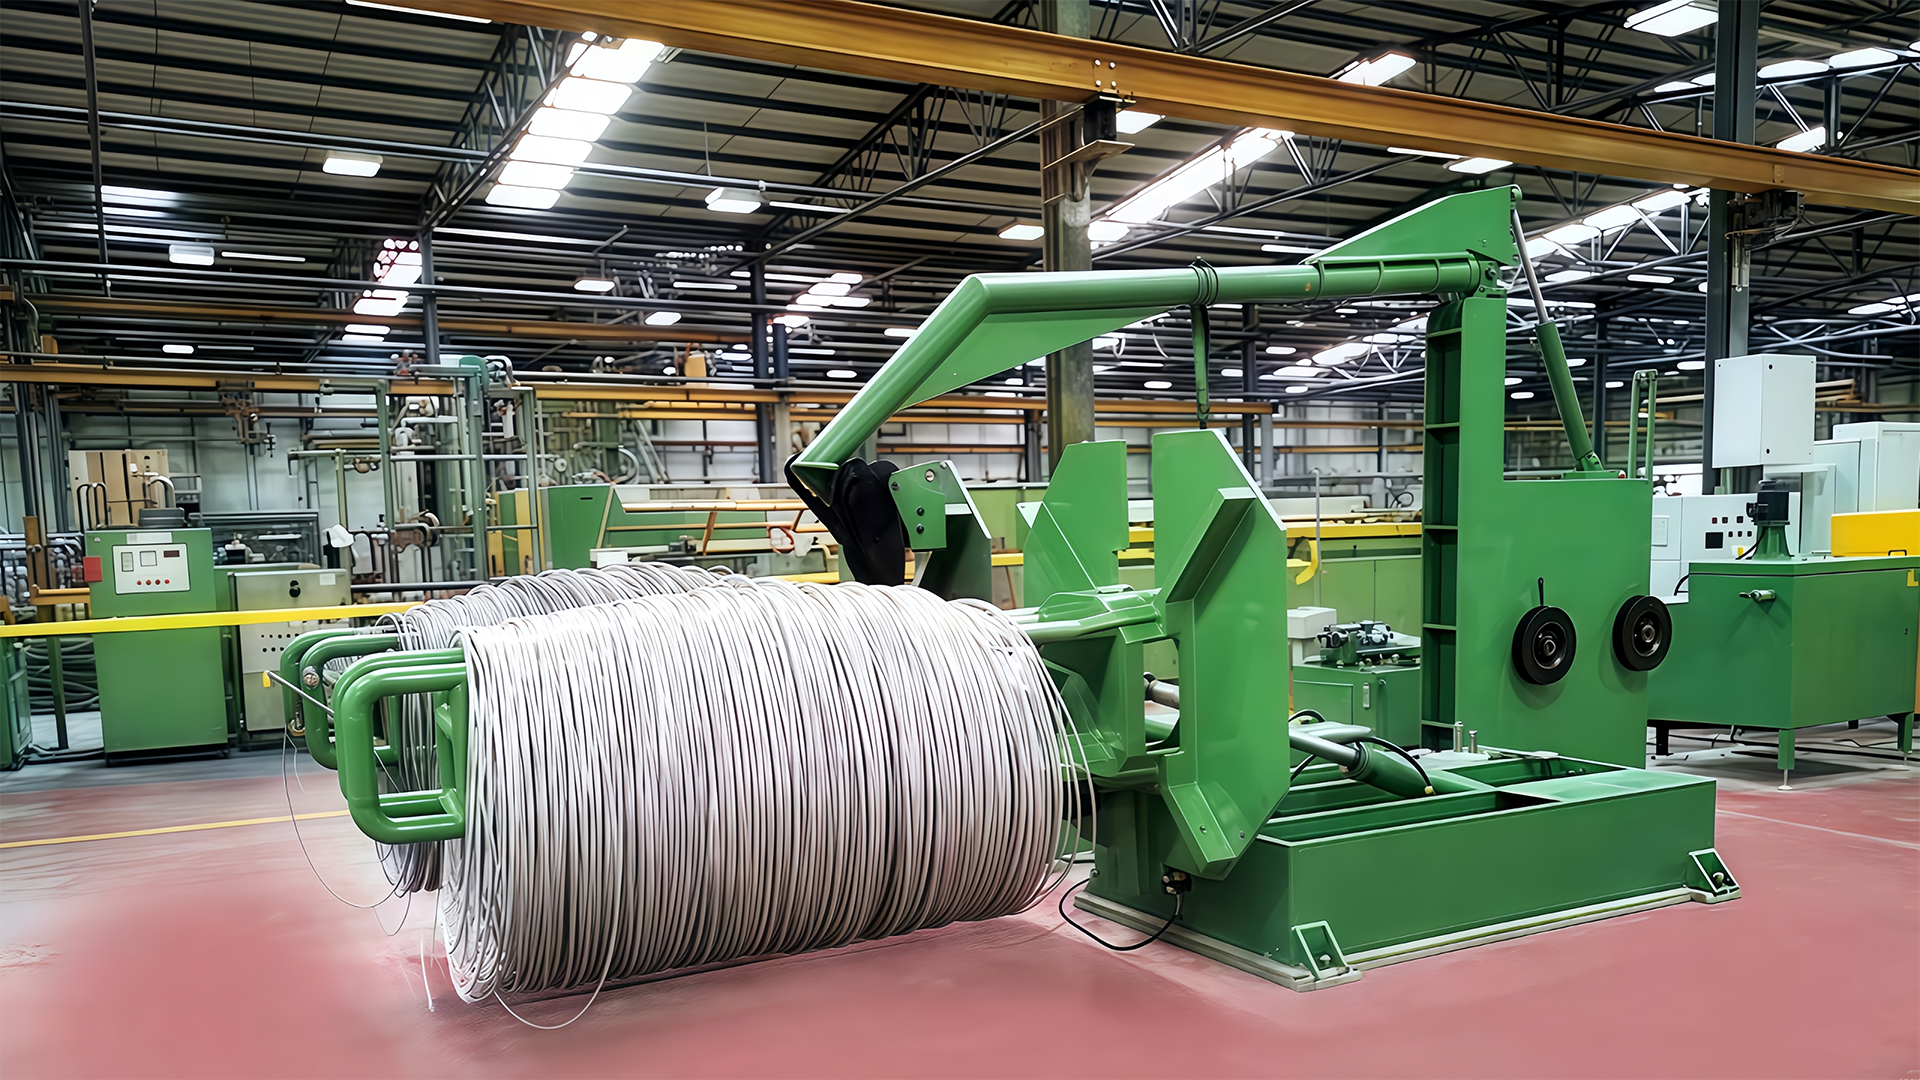
Jalur tipikal berjalan dari stasiun pembayaran melalui pelurus, kemudian melalui 19 hingga 23 cetakan di mesin tangki air, ke dalam anil, melalui tabung pendingin, dan akhirnya ke kumparan pengambil dengan tegangan yang dikendalikan penari. Hitungan dadu menentukan jadwal reduksi; posisi annealer menentukan berapa banyak beban yang dilihat oleh penggulung terakhir — dan oleh karena itu, berapa lama penggulung tersebut bertahan di antara perbaikan.
Kontrol tegangan adalah detail yang memisahkan garis yang dipoles dari garis yang membuat frustrasi. Kawat yang dianil lebih lembut dan sedikit meregang di bawah tekanan, sehingga tarikan yang terlalu keras akan merusak kumparan dan mengubah diameter yang diukur. Roller penari atau umpan balik sel beban menjaga tegangan cukup rendah agar kawat tetap bulat, namun cukup tinggi untuk berputar kencang.
Apa yang Harus Diverifikasi Sebelum Anda Membeli
Mesin drawing kawat halus dengan annealer adalah sebuah sistem, bukan kumpulan bagian-bagian. Mulailah dengan jadwal reduksi: apakah mesin memiliki cukup cetakan untuk masukan dan diameter akhir Anda? Kemudian periksa daya annealer terhadap kecepatan saluran maksimum yang akan Anda jalankan pada ukuran kabel terbesar dalam jangkauan Anda.
Selama pengujian pabrik, perhatikan empat hal:
- Keseragaman pemanjangan pada satu spool penuh, dari inti hingga lapisan luar.
- Kondisi permukaan: tidak ada bekas anil, tidak ada goresan mati, tidak ada oksida yang terlihat.
- Tingkat putus pada kecepatan garis terukur, diamati selama beberapa jam berturut-turut, bukan satu kumparan pun.
- Stabilitas suhu annealer dan bagian pendinginan setelah produksi yang lama dijalankan.
Tanyakan bagaimana annealer terintegrasi dengan kontrol mesin. Lemari terpisah dapat berfungsi, tetapi jalur tersinkronisasi di mana annealer mengikuti kecepatan penggulung jauh lebih mudah untuk tetap konsisten. Jika Anda membandingkan konfigurasi, konfigurasi kami mesin menggambar kawat tangki air halaman mencantumkan keluarga mesin yang dibuat untuk jenis proses ini.
Dimana Manfaatnya: Aplikasi
Kawat halus baja tahan karat — digunakan untuk kawat las, anyaman jaring, penguat selang yang dikepang, dan penyaringan kabel — memerlukan permukaan yang bersih dan keuletan yang dapat diandalkan. Jika suhu annealer berubah-ubah, kawat menjadi keras di beberapa bagian dan lunak di bagian lain, yang langsung terlihat saat ditenun atau dipilin.
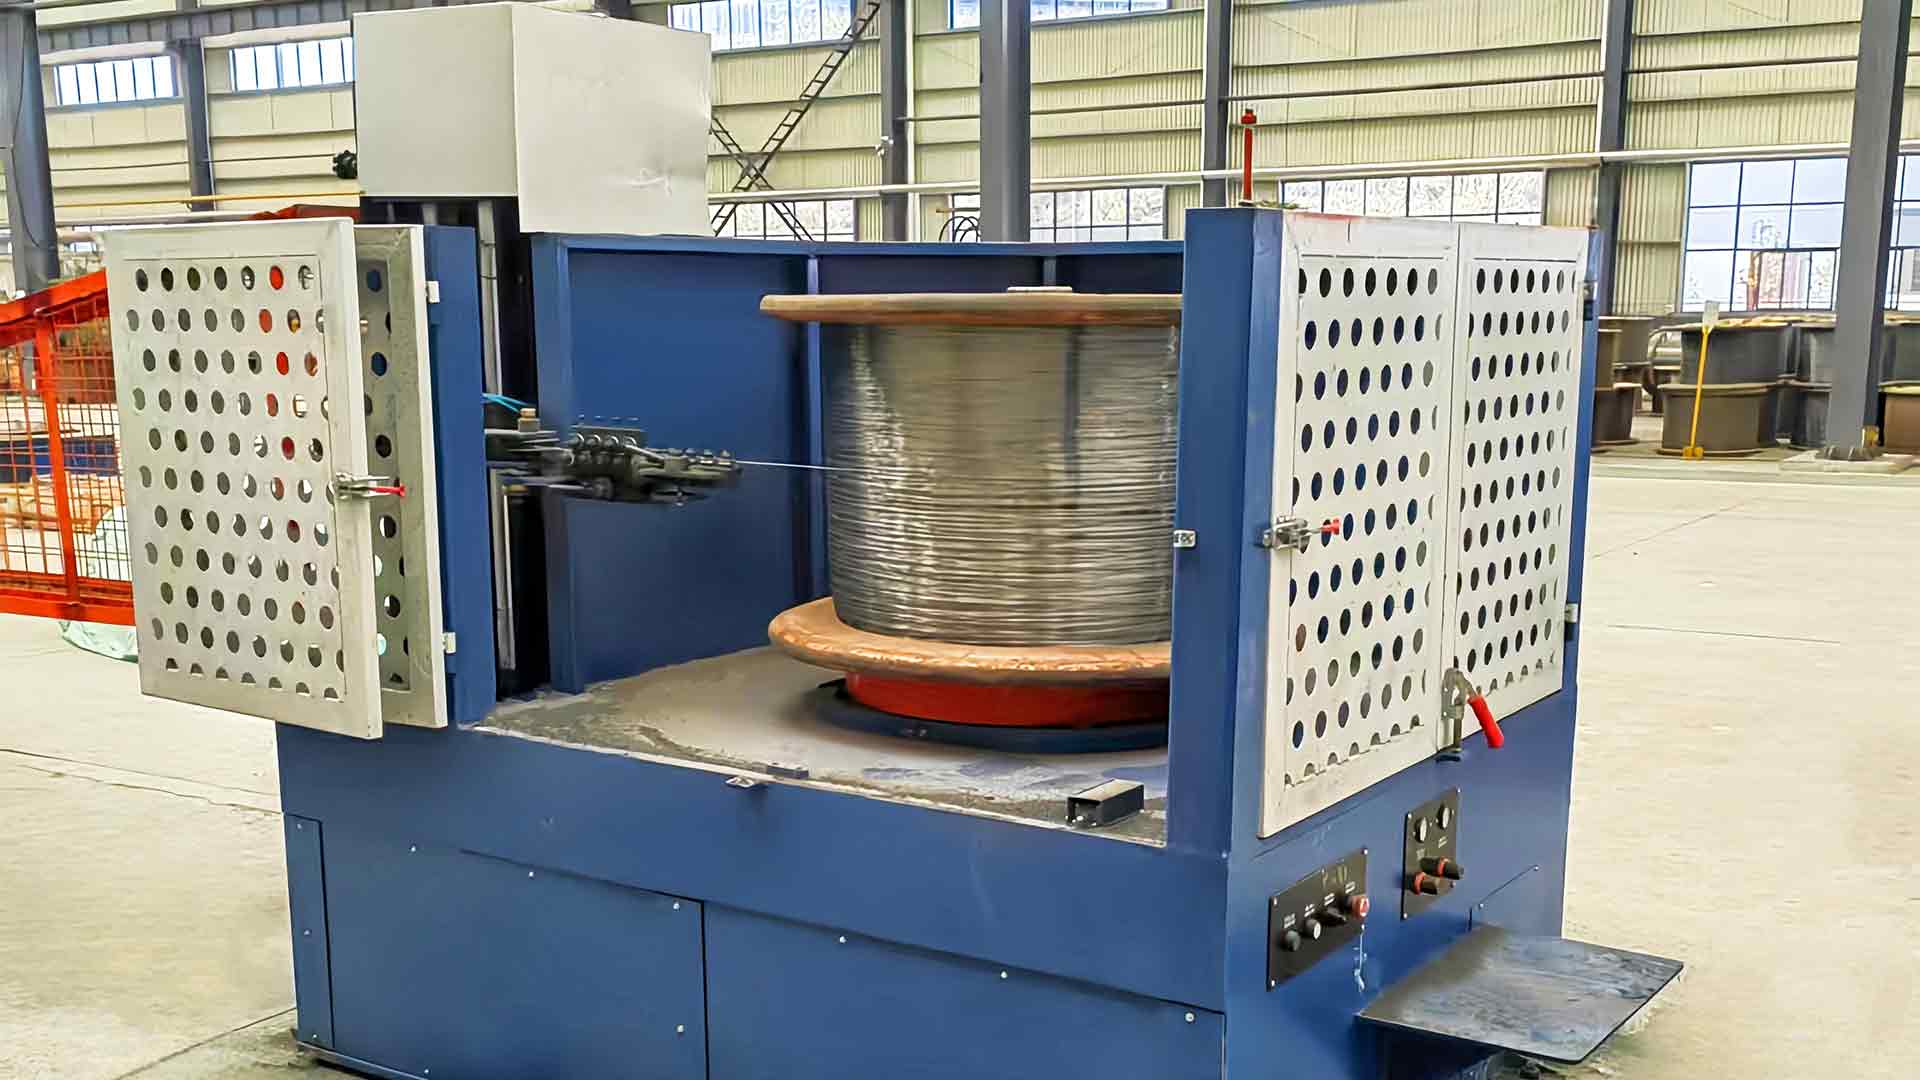
Mesin Menggambar Tangki Air Stainless Steel Kawat baja tahan karat memerlukan anil yang terkontrol dan gambar yang bersih. Mesin tangki air ini mendinginkan dan melumasi material keras untuk meminimalkan gesekan dan keausan cetakan, membantu menjaga keuletan untuk penenunan atau stranding yang konsisten. Lihat Produk → Kawat halus baja karbon rendah, bahan mentah untuk paku, kawat pengikat, dan kawat pengikat umum, merupakan bisnis dengan biaya per kilogram. Kawat yang ditarik dengan keras membuat alat pembentuk menjadi aus dan tahan terhadap tekukan; kawat anil memungkinkan bekas paku atau tukang las jaring bekerja pada kecepatan terukurnya tanpa berhenti secara paksa.
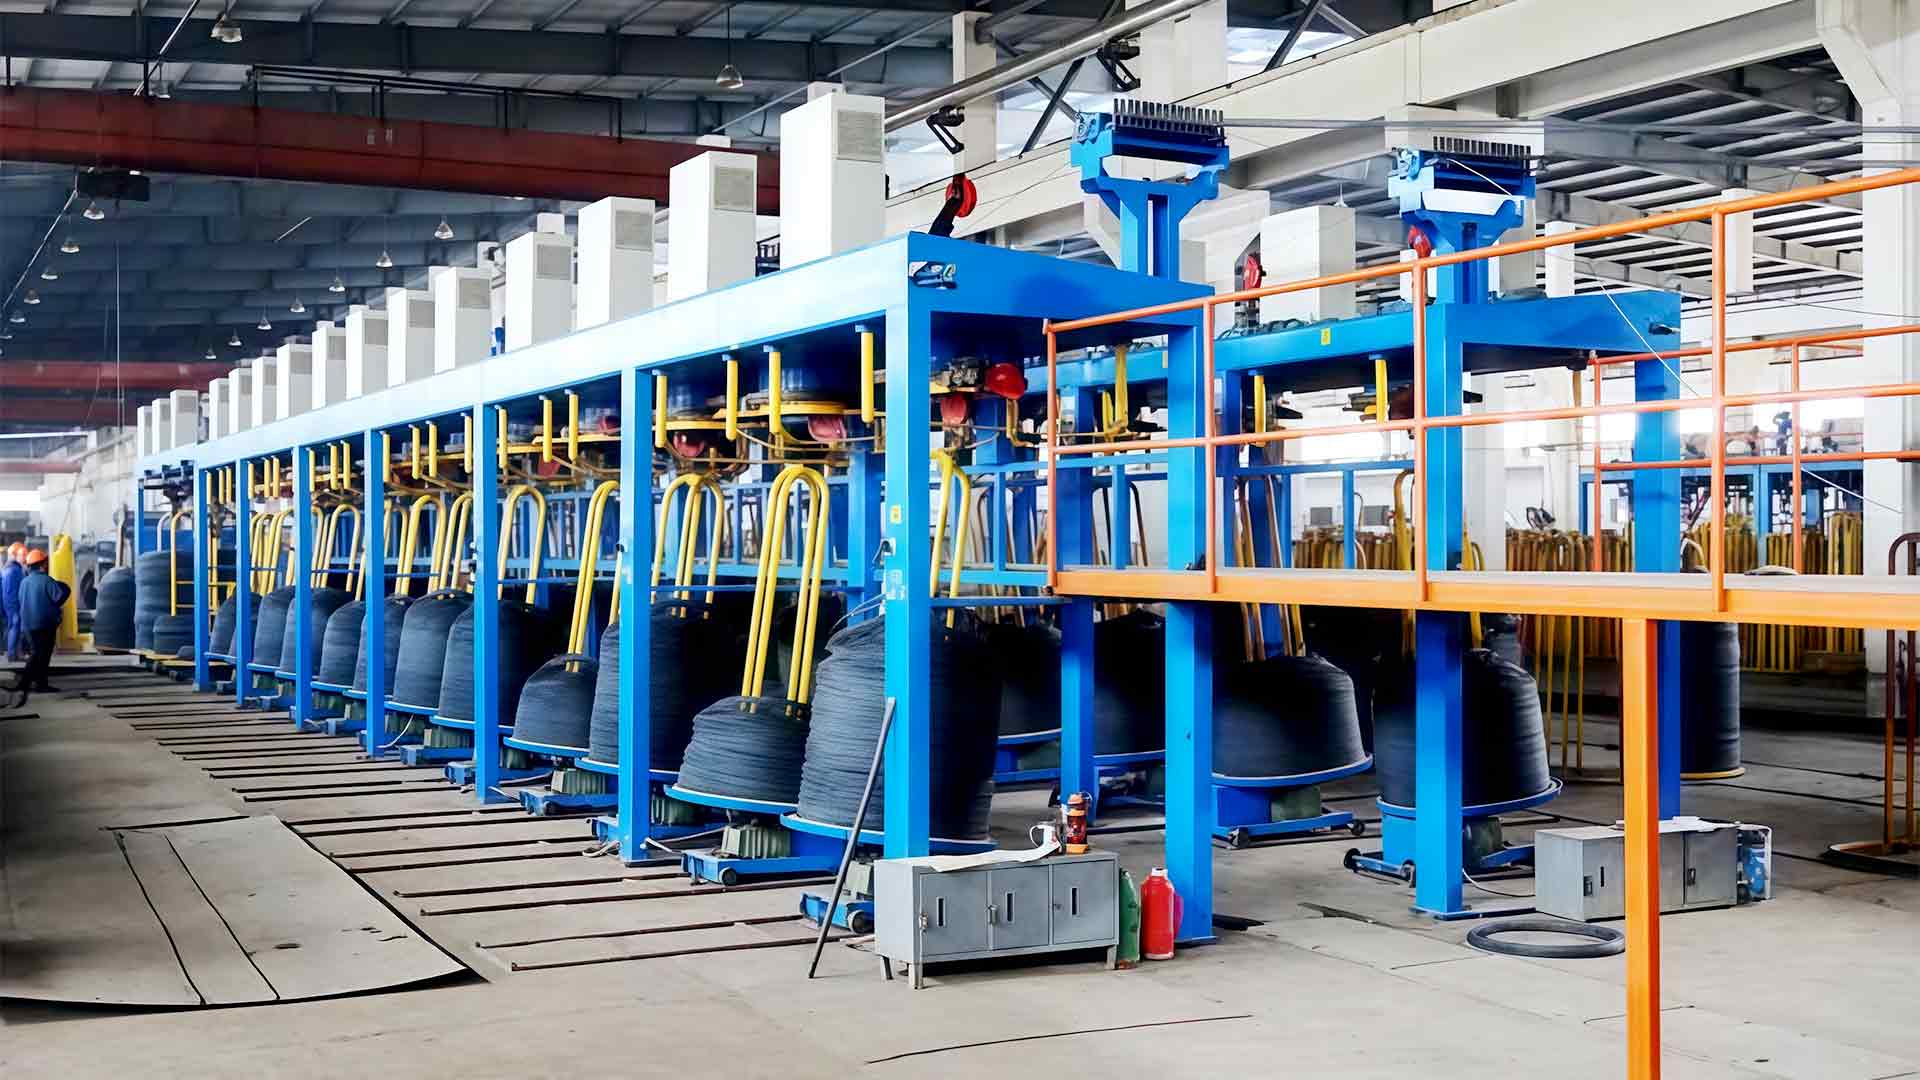
Mesin Drawing Kawat Tangki Air Baja Karbon Rendah Untuk kawat baja karbon rendah yang hemat biaya yang digunakan pada paku dan pengikat, mesin ini menjaga suhu tetap stabil dan menerapkan pelumasan untuk mengurangi keausan cetakan. Ini mendukung gambar halus dan keuletan anil, memungkinkan pembentukan lebih cepat tanpa gangguan. Lihat Produk → Baja berlapis aluminium mengikuti logika yang sama, dengan satu penyesuaian: anil harus disesuaikan dengan konduktivitas termal material, yang berbeda antara aluminium dan baja. Prinsipnya tetap sama — mengembalikan keuletan, menjaga permukaan tetap bersih, dan membiarkan proses selanjutnya berjalan tanpa gangguan.
Saat Anda mengevaluasi sebuah alat berat, mulailah dari angka produksi Anda sendiri: diameter batang masukan, ukuran kawat akhir, kualitas material, dan kecepatan jalur yang diperlukan untuk mencapai tonase bulanan Anda. Kemudian lihat garis tersebut sebagai satu sistem — dies, capstans, annealer, cool, dan take-up — dan bukan daftar nama komponen.
Jika pemasok mengizinkannya, jalankan sampel dengan bahan batang Anda sendiri. Sebuah mesin yang menangani batang tersebut pada kecepatan tetapan, dengan perpanjangan yang seragam dan permukaan yang bersih, bernilai lebih dari lembar spesifikasi mana pun. Itulah mesin yang akan berproduksi dengan tenang, hari demi hari.